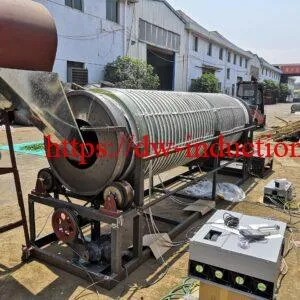

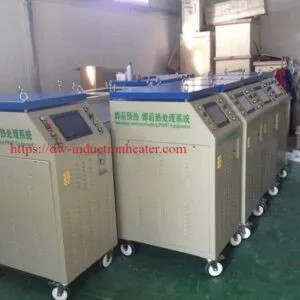


sistemi di trattamento termico post-saldatura a induzione, macchine pwht a induzione
Che cosa è un sistema PWHT a induzione?
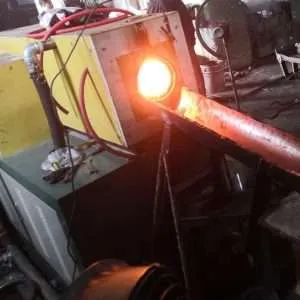
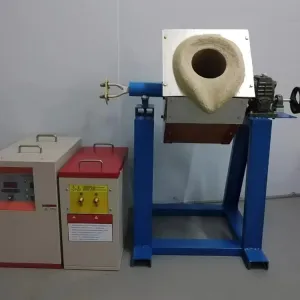
Un sistema di trattamento termico post-saldatura a induzione (PWHT) è una soluzione di trattamento termico progettata per minimizzare le tensioni residue nei materiali e migliorarne le proprietà meccaniche dopo la saldatura. Sfruttando il principio dell'induzione elettromagnetica, il sistema genera calore direttamente all'interno del materiale, consentendo un riscaldamento localizzato e controllato. A differenza dei metodi tradizionali come il riscaldamento in forno o il riscaldamento a resistenza, il PWHT a induzione offre processi di trattamento termico più rapidi, efficienti dal punto di vista energetico e precisi, risultando ideale per le industrie che richiedono componenti saldati di alta qualità.
Come funziona
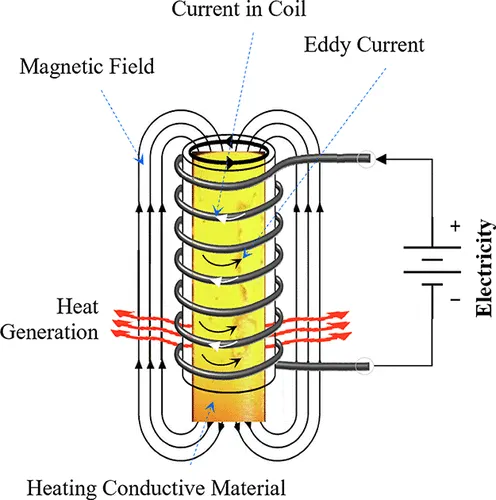
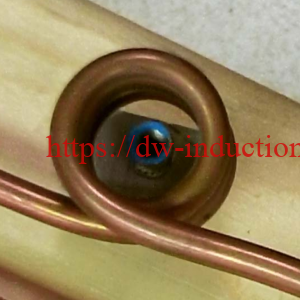
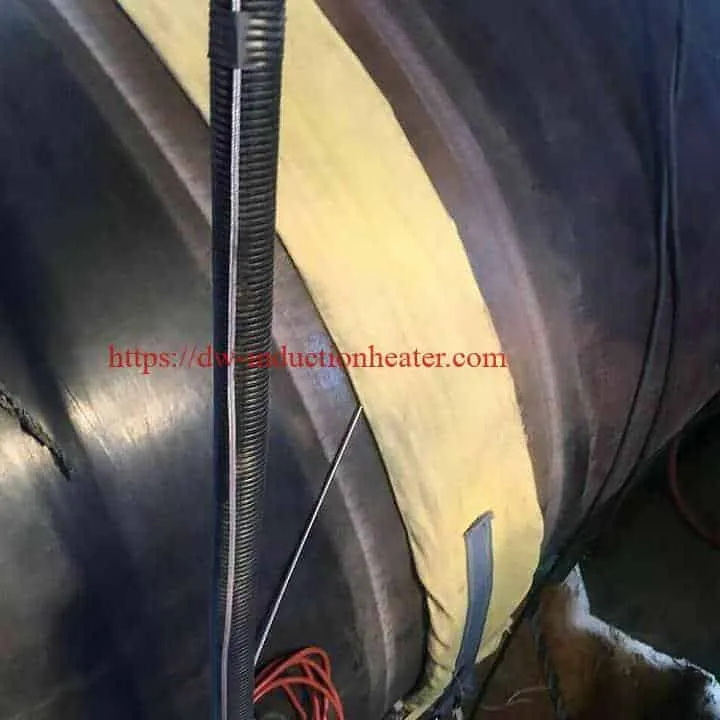
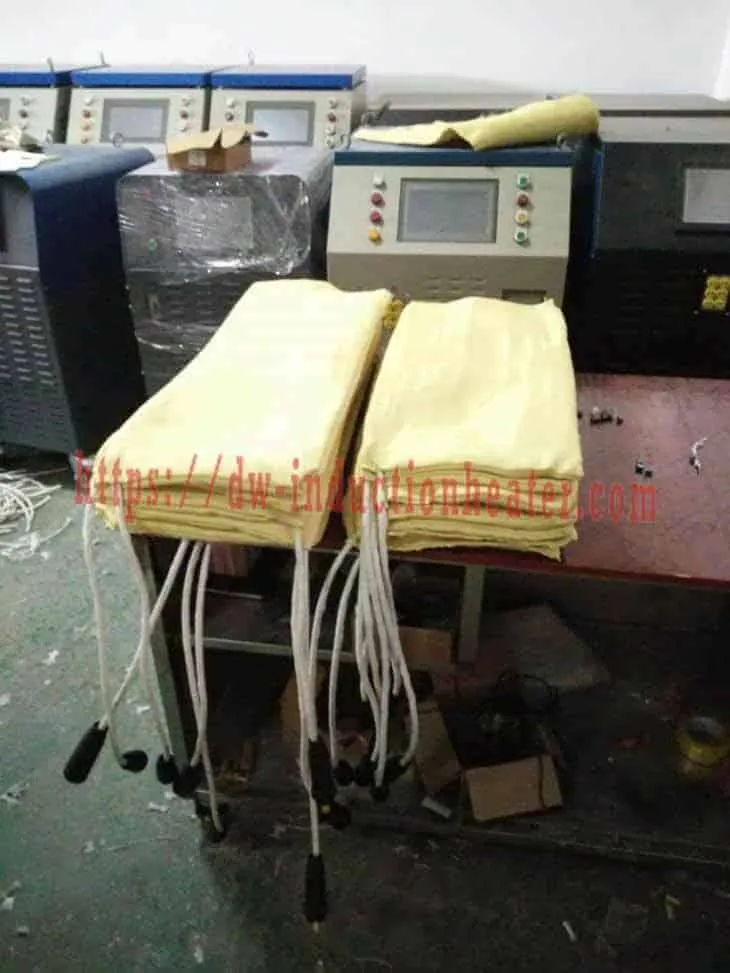
- Bobina/coperta di induzione: Una bobina o una coperta di induzione flessibile viene posizionata attorno o in prossimità dell'area di saldatura.
- Generazione di campi elettromagnetici: L'alimentatore della macchina converte la corrente alternata in una frequenza specifica (spesso compresa tra 2 kHz e 25 kHz).
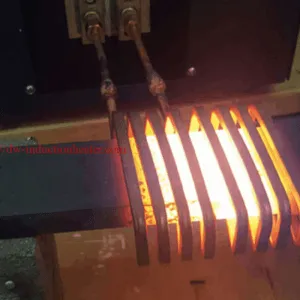
- Correnti parassite e generazione di calore: Il campo elettromagnetico induce correnti parassite nel metallo, provocandone il riscaldamento dall'interno.
- Controllo della temperatura: Le termocoppie installate in prossimità della saldatura forniscono un feedback al sistema di controllo (PLC). Questo regola la potenza in uscita per ottenere un profilo di temperatura preciso, in base alle procedure PWHT.
Perché utilizzare l'induzione per la PWHT?
- Riscaldamento rapido e preciso: L'induzione garantisce velocità di riscaldamento più elevate e una temperatura controllata con precisione, riducendo al minimo i problemi di qualità quali crepe o un rilascio incompleto delle tensioni.
- Efficienza energetica: I sistemi a induzione sono spesso più efficienti del riscaldamento tradizionale a resistenza o tramite forno. L'energia viene concentrata direttamente nella zona da riscaldare.
- Portabilità e flessibilità: Rispetto ai forni di grandi dimensioni, le unità PWHT a induzione (con bobine/coperture flessibili) consentono il trattamento in loco o in situ. Ciò è particolarmente utile per componenti di grandi dimensioni o installazioni fisse (ad esempio, tubazioni nelle raffinerie).
- Automazione e Monitoraggio: La maggior parte delle macchine PWHT a induzione sono dotate di sistemi integrati di registrazione dei dati, gestione delle ricette e sistemi di allarme, semplificando la conformità alle normative (come ASME, AWS) e garantendo la tracciabilità del processo.
Caratteristiche tipiche di una macchina PWHT a induzione
- Gamma di potenza nominale: Le macchine possono variare da piccole unità da 30 kW a grandi sistemi da 300+ kW, a seconda dello spessore, del tipo di materiale e delle dimensioni del pezzo.
- Gamma di frequenza: Solitamente tra 2 kHz e 25 kHz, ottimizzato per la profondità di penetrazione del calore necessaria.
- Canali di riscaldamento multipli (zone): Consentono il trattamento simultaneo di più giunti o geometrie di saldatura complesse.
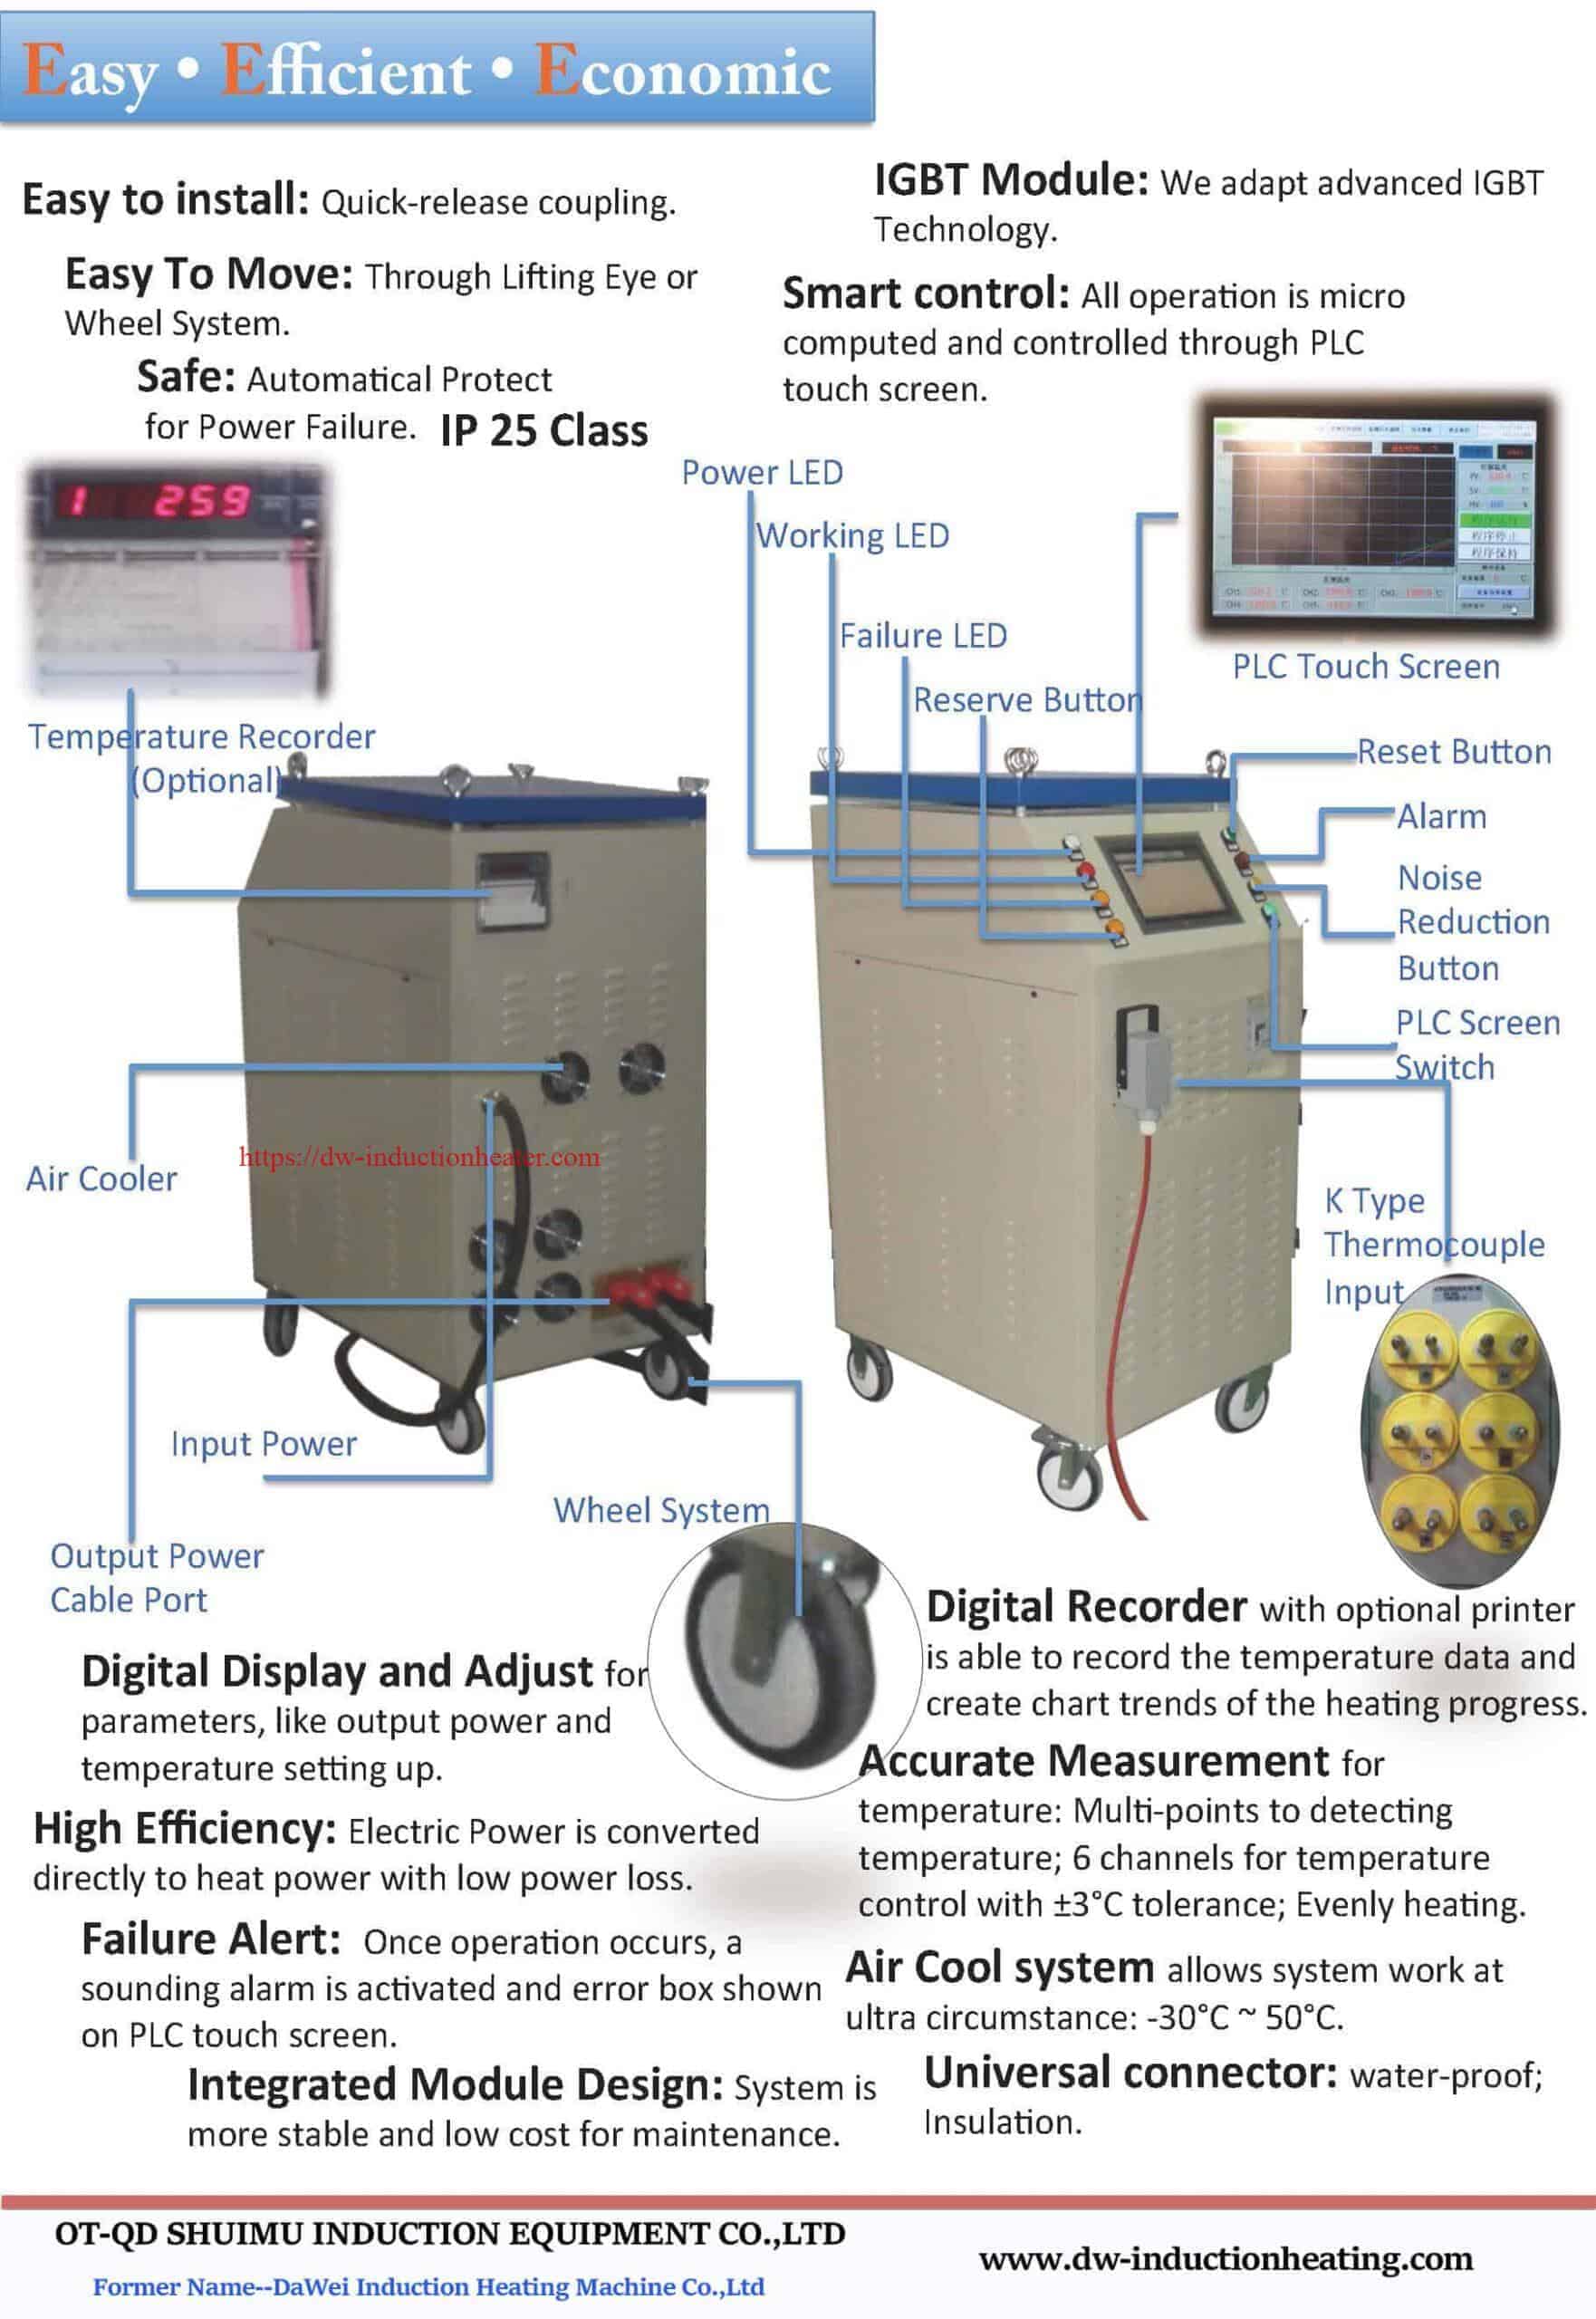
- Controllo avanzato: HMI (interfaccia uomo-macchina) touchscreen, controllo basato su PLC, ingressi multi-termocoppia e opzioni di registrazione dati.
- Metodo di raffreddamento: A seconda della potenza nominale, gli alimentatori a induzione possono essere raffreddati ad aria o ad acqua.
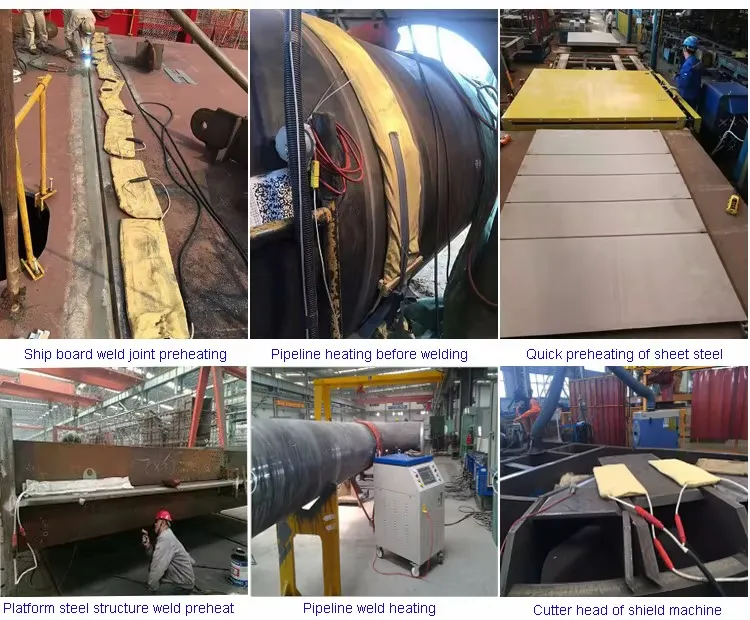
Applicazioni delle macchine PWHT a induzione nel campo delle condotte
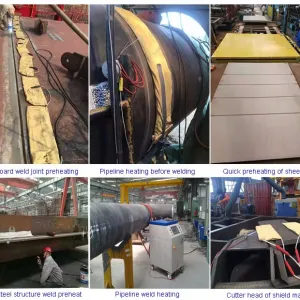
 Trattamento termico post-saldatura Il riscaldamento a induzione (PWHT) è un processo cruciale nel settore delle condotte, soprattutto nelle applicazioni ad alta pressione e alta temperatura. Utilizzando la tecnologia di riscaldamento a induzione per eseguire il PWHT, i costruttori e gli operatori di condotte possono ottenere un controllo della temperatura preciso e costante, riducendo al contempo i tempi di trattamento complessivi. Di seguito sono riportate le principali applicazioni e i vantaggi del riscaldamento a induzione PWHT nel settore delle condotte:
1. Costruzione di nuovi oleodotti
- Saldature a cucitura lunga
- Le condotte di grande diametro richiedono spesso più passaggi e giunti di saldatura complessi. Il PWHT a induzione può essere utilizzato per eseguire un trattamento termico uniforme lungo l'intera giunzione, migliorando la qualità della saldatura e riducendo il rischio di cricche.
- Saldature di collegamento
- Durante i progetti di installazione o ampliamento, le saldature di collegamento collegano diversi segmenti di tubazione. Il trattamento termico uniforme di queste saldature mediante induzione riduce le tensioni residue e contribuisce a garantire l'integrità a lungo termine, soprattutto nelle tubature destinate ad alte pressioni.
- Giunti di campo in aree remote
- Le apparecchiature PWHT a induzione, progettate per la trasportabilità, possono essere trasportate in cantieri di condotte remoti o su terreni accidentati. L'installazione efficiente e i cicli di riscaldamento/raffreddamento più rapidi sono particolarmente vantaggiosi quando si lavora in condizioni difficili con risorse limitate.
2. Riparazione e manutenzione delle condotte
- Riparazione delle crepe
- Le condotte possono sviluppare cricche dovute a fatica, corrosione o danni meccanici. Il trattamento PWHT a induzione aiuta ad alleviare le tensioni residue nella zona di saldatura riparata, riducendo il rischio di ulteriore propagazione delle cricche e prolungando la vita utile della conduttura.
- Hot Tapping e aggiunte di rami
- Quando sono necessarie modifiche alla conduttura (ad esempio l'aggiunta di diramazioni o nuovi collegamenti), le saldature possono essere sottoposte a PWHT a induzione per migliorarne duttilità, tenacità e affidabilità complessiva.
- Sostituzione della sezione
- Se una sezione di una conduttura viene rimossa e sostituita, sulle nuove saldature viene spesso utilizzata la saldatura PWHT a induzione per garantire proprietà metallurgiche e distribuzione delle sollecitazioni simili a quelle delle sezioni originali della conduttura.

- Se una sezione di una conduttura viene rimossa e sostituita, sulle nuove saldature viene spesso utilizzata la saldatura PWHT a induzione per garantire proprietà metallurgiche e distribuzione delle sollecitazioni simili a quelle delle sezioni originali della conduttura.
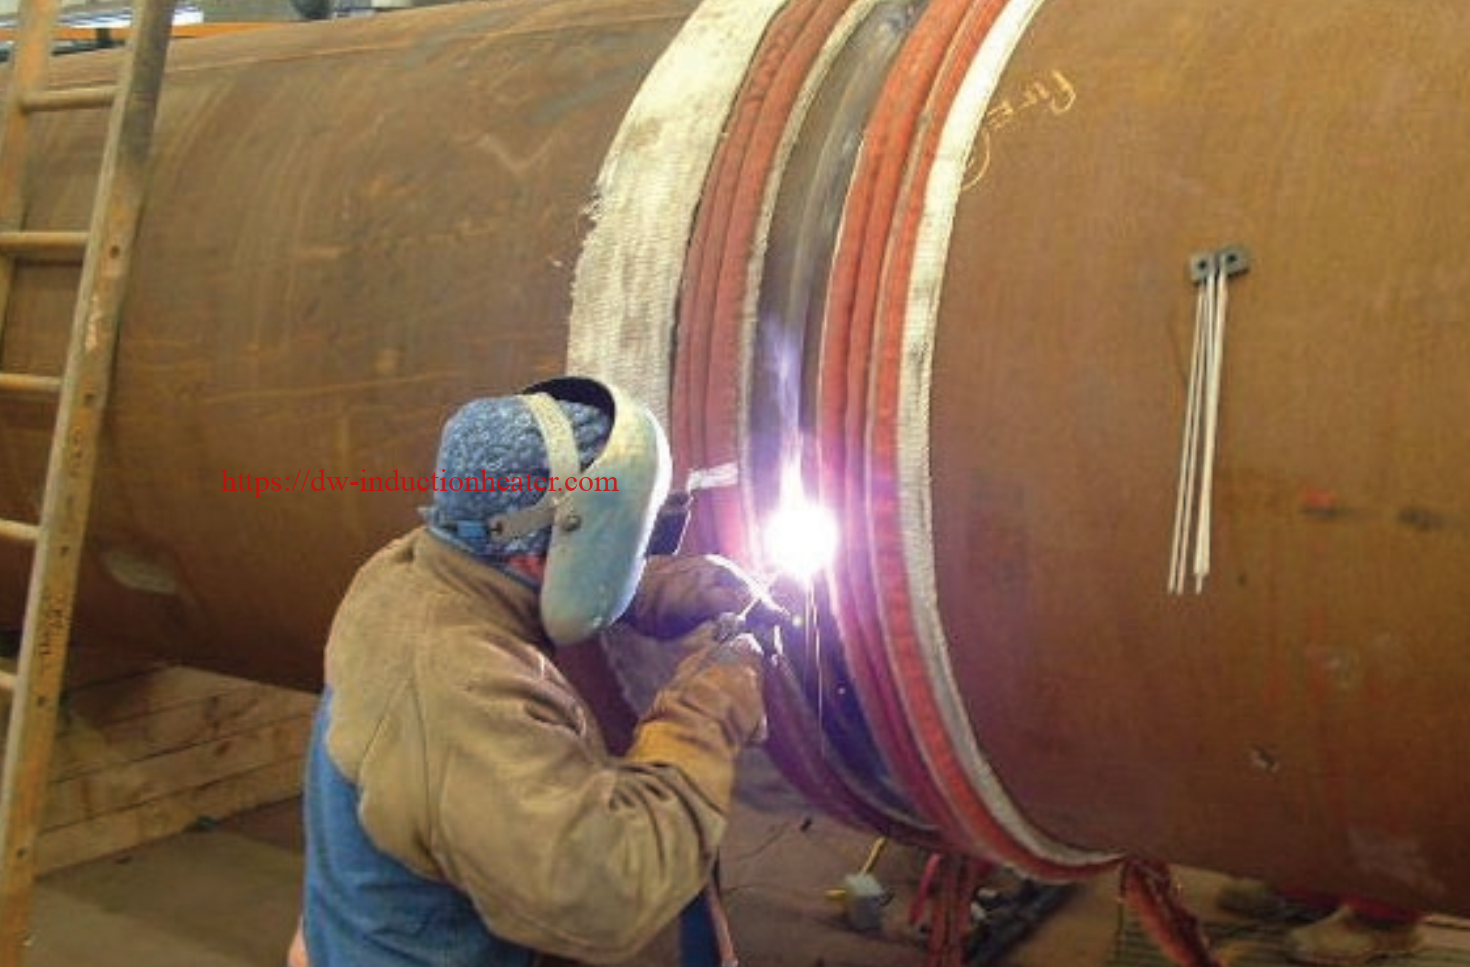
3. Conformità agli standard e ai codici del settore
- Standard ASME e API
- Molti codici di tubazioni in pressione (ad esempio ASME B31.3, ASME B31.4, ASME B31.8 e gli standard API) specificano il trattamento PWHT per determinati materiali, spessori e scenari di servizio. Le macchine PWHT a induzione offrono un controllo preciso della temperatura e una documentazione computerizzata, aiutando gli operatori a soddisfare questi requisiti normativi.
- Riduzione della durezza
- Distribuendo uniformemente il calore sull'area di saldatura, i sistemi a induzione aiutano a ridurre la durezza nella zona termicamente alterata (HAZ), un requisito previsto da alcune procedure previste dal codice per ridurre al minimo il rischio di cricche indotte dall'idrogeno.
- Requisiti specifici del materiale
- Alcuni acciai legati, come il cromo-molibdeno (Cr-Mo) o altri acciai bassolegati ad alta resistenza (HSLA), possono richiedere profili termici rigorosi. Il trattamento termico a induzione PWHT consente di impostare rampe di temperatura personalizzate, tempi di mantenimento e raffreddamento controllato per ottenere la microstruttura desiderata.
4. Vantaggi di PWHT a induzione in conduttura Applicazioni
- Cicli di riscaldamento più rapidi
- Il riscaldamento a induzione trasmette il calore in modo diretto ed efficiente alla zona di saldatura, riducendo significativamente il tempo di riscaldamento rispetto ai metodi tradizionali (come bobine di resistenza o forni a gas).
- Distribuzione del calore precisa e uniforme
- I sistemi di controllo automatizzati consentono una regolazione precisa della temperatura e una copertura uniforme lungo la circonferenza del tubo. Questa omogeneità è fondamentale per soddisfare i requisiti meccanici e metallurgici.
- Mobilità e facilità di installazione
- Le moderne macchine PWHT a induzione sono progettate per essere leggere e portatili, il che le rende ideali per l'uso sul campo, dove grandi forni o installazioni permanenti risultano poco pratici.
- Energy Efficiency
- Poiché il riscaldamento a induzione concentra l'energia sulla zona di saldatura anziché riscaldare ampie aree circostanti, il consumo energetico complessivo si riduce, con conseguente efficienza dei costi, aspetto particolarmente importante per i grandi progetti di condotte.
- Sicurezza migliorata
- I sistemi di riscaldamento a induzione eliminano la necessità di fiamme libere o di ambienti alimentati da combustibile ad alta temperatura, riducendo il rischio di incendi e migliorando la sicurezza in loco.

- I sistemi di riscaldamento a induzione eliminano la necessità di fiamme libere o di ambienti alimentati da combustibile ad alta temperatura, riducendo il rischio di incendi e migliorando la sicurezza in loco.
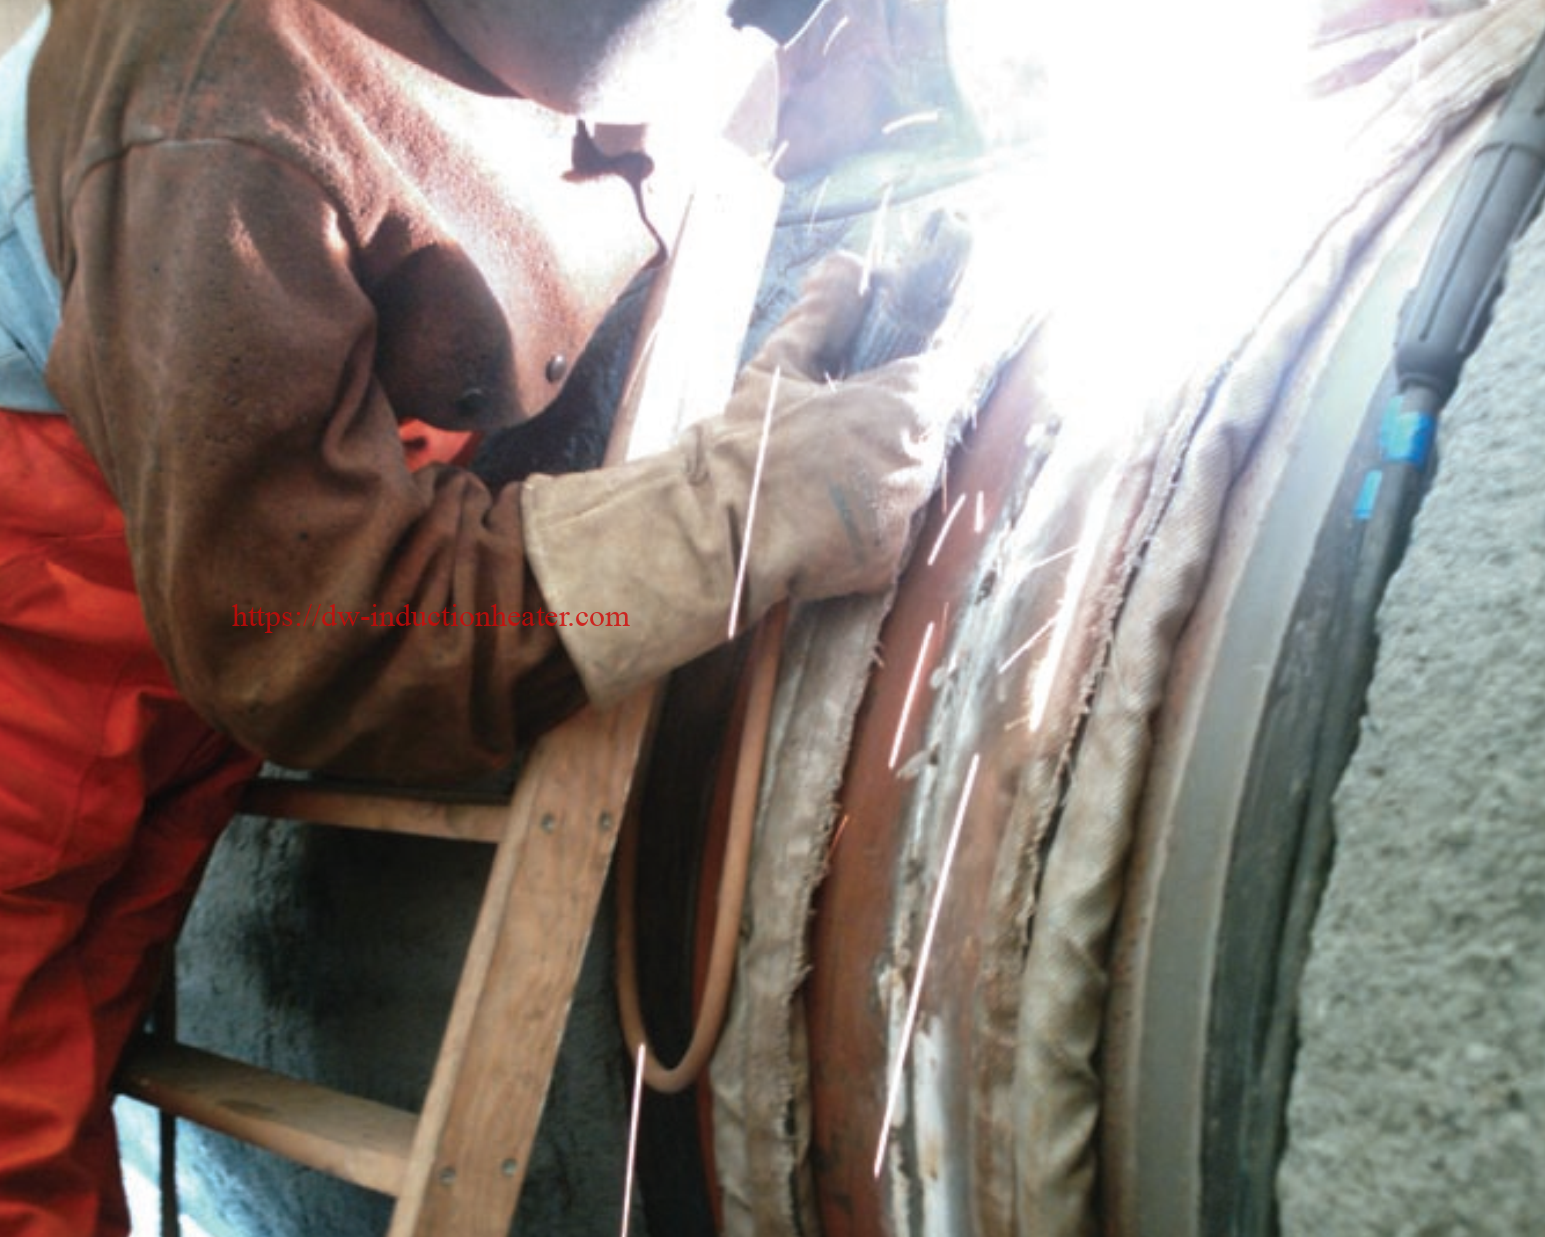
5. Procedure comuni di PWHT in condotta con induzione
- Pre-riscaldamento
- Prima della saldatura, è possibile utilizzare anche la tecnologia a induzione per preriscaldare il tubo o i raccordi, soprattutto quando si lavora con materiali a pareti spesse o ad alta resistenza. Questo aiuta a prevenire un raffreddamento rapido e la conseguente formazione di cricche nella zona di saldatura.

- Prima della saldatura, è possibile utilizzare anche la tecnologia a induzione per preriscaldare il tubo o i raccordi, soprattutto quando si lavora con materiali a pareti spesse o ad alta resistenza. Questo aiuta a prevenire un raffreddamento rapido e la conseguente formazione di cricche nella zona di saldatura.
- Rampa di avvio e ammollo controllati
- Le apparecchiature a induzione consentono di impostare velocità di riscaldamento personalizzate, garantendo un riscaldamento graduale del giunto saldato. Una volta raggiunta la temperatura desiderata (spesso compresa tra 600 e 700 °C, a seconda del materiale), questa viene mantenuta per un periodo di tempo prestabilito (fase di immersione) per alleviare le tensioni interne.
- Raffreddamento controllato
- Una fase di raffreddamento graduale è fondamentale per evitare la formazione di microstrutture fragili. Con i sistemi a induzione, gli operatori possono programmare la velocità di raffreddamento in base ai requisiti specifici del materiale.
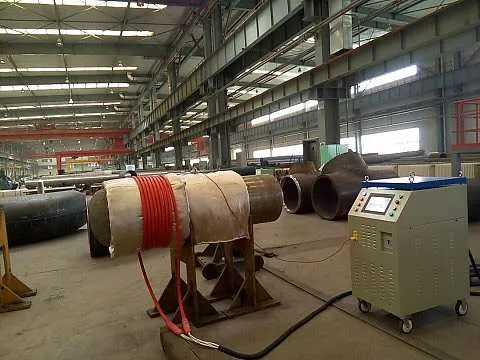
Casi d'uso e vantaggi
- Recipienti a pressione e condotte: Garantisce l'integrità della saldatura nelle applicazioni petrolifere e del gas, nella produzione di energia e petrolchimiche.
- Fabbricazione pesante: Allevia le sollecitazioni residue in strutture di grandi dimensioni, come sezioni di navi, componenti di macchinari pesanti e assemblaggi strutturali in acciaio.
- Riparazioni e manutenzione: Ideale per riparazioni di saldature in loco (ad esempio turbine, tubi di caldaie e tubazioni complesse) senza dover smontare grandi gruppi.
- Conformità al codice: Molti standard (ASME, AWS, EN) richiedono un trattamento termico post-saldatura per determinati materiali e spessori per garantirne l'integrità meccanica.
Di seguito è riportata una tabella illustrativa dei parametri tecnici per macchine PWHT (trattamento termico post-saldatura) a induzione con potenze nominali di 60 kW, 80 kW, 120 kW, 160 kW, 200 kW, 240 kW e 300 kW. Le specifiche effettive possono variare a seconda del produttore, pertanto si prega di considerare questi valori come valori di riferimento tipici.
Parametri tecnici delle macchine PWHT a induzione (da 60 kW a 300 kW)
| Parametro | 60 kW | 80 kW | 120 kW | 160 kW | 200 kW | 240 kW | 300 kW |
|---|---|---|---|---|---|---|---|
| Livello di potenza | 60 kW | 80 kW | 120 kW | 160 kW | 200 kW | 240 kW | 300 kW |
| Tensione di ingresso (trifase) | 380–415 V (50/60 Hz) | 380–415 V (50/60 Hz) | 380–415 V (50/60 Hz) | 380–480 V (50/60 Hz) | 380–480 V (50/60 Hz) | 380–480 V (50/60 Hz) | 380–480 V (50/60 Hz) |
| Frequenza di uscita | 5–25 kHz | 5–25 kHz | 5–25 kHz | 5–25 kHz | 2–25 kHz | 2–25 kHz | 2–25 kHz |
| corrente nominale (Approx.) | ~90–100 A | ~120–130 A | ~180–200 A | ~240–260 A | ~300–320 A | ~350–380 A | ~450–480 A |
| Canali di riscaldamento (Zone) | 1-2 | 2-4 | 2-4 | 4-6 | 4-6 | 4-6 | 6-8 |
| Intervallo di temperatura | Fino a ~850 °C | Fino a ~850 °C | Fino a ~850 °C | Fino a ~900 °C | Fino a ~900 °C | Fino a ~900 °C | Fino a ~900 °C |
| Precisione del controllo della temperatura | ± 5–10 °C | ± 5–10 °C | ± 5–10 °C | ± 5–10 °C | ± 5–10 °C | ± 5–10 °C | ± 5–10 °C |
| Metodo di raffreddamento | Modulo di potenza raffreddato ad aria o ad acqua | Modulo di potenza raffreddato ad aria o ad acqua | Modulo di potenza raffreddato ad acqua | Modulo di potenza raffreddato ad acqua | Modulo di potenza raffreddato ad acqua | Modulo di potenza raffreddato ad acqua | Modulo di potenza raffreddato ad acqua |
| Duty Cycle (alla massima potenza) | ~80–100% (continuo) | ~80–100% (continuo) | ~80–100% (continuo) | ~80–100% (continuo) | ~80–100% (continuo) | ~80–100% (continuo) | ~80–100% (continuo) |
| Sistema di controllo | Touchscreen PLC/HMI, registrazione dati | Touchscreen PLC/HMI, registrazione dati | Touchscreen PLC/HMI, registrazione dati | Touchscreen PLC/HMI, registrazione dati | Touchscreen PLC/HMI, registrazione dati | Touchscreen PLC/HMI, registrazione dati | Touchscreen PLC/HMI, registrazione dati |
| Dimensioni (L×P×A, circa) | 0.8×0.7×1.4 metri | 1.0×0.8×1.5 metri | 1.1×0.9×1.6 metri | 1.2×1.0×1.7 metri | 1.3×1.1×1.8 metri | 1.4×1.2×1.8 metri | 1.6×1.4×2.0 metri |
| Peso (Approx.) | ~250 kg | ~300 kg | ~400 kg | ~500 kg | ~600 kg | ~700 kg | ~900 kg |
 Note:
- Tensione di ingresso: Maggiore è la potenza nominale, più ampio può essere l'intervallo di tensione di ingresso accettabile (alcuni modelli possono funzionare fino a 480 V o 690 V).
- Frequenza di uscita: Le frequenze più basse penetrano più profondamente nel materiale, il che è spesso vantaggioso per i componenti con pareti spesse. La frequenza regolabile aiuta a ottimizzare la distribuzione del calore.
- Canali di riscaldamento (zone): Più canali indipendenti consentono il PWHT simultaneo su più giunti o geometrie più complesse.
- Metodo di raffreddamento:Le unità più piccole a volte utilizzano il raffreddamento ad aria forzata; le unità più potenti utilizzano più spesso circuiti di raffreddamento a base di acqua o glicole.
- Duty Cycle: Indica la capacità della macchina di funzionare ininterrottamente a piena potenza. La maggior parte delle apparecchiature PWHT a induzione offre un funzionamento pressoché continuo (80-100%) se adeguatamente raffreddate.
- Dimensioni e peso: Questi variano notevolmente in base al tipo di contenitore (telaio aperto, cabinet), alla configurazione di raffreddamento e agli extra opzionali (come l'alloggiamento dei cavi o sistemi di bobine integrati).
Considerazioni aggiuntive per le apparecchiature PWHT a induzione
- Tipo di bobina/induttore: A seconda dell'applicazione, possono essere fornite coperte flessibili, cavi o bobine rigide.
- Registrazione e reporting dei dati: Molti sistemi sono dotati di registratori di dati integrati per una tracciabilità precisa della temperatura/tempo, essenziale per la conformità ai codici (ad esempio, ASME, AWS).
- Ingressi termocoppia: In genere supporta più termocoppie per un monitoraggio accurato di varie zone di saldatura.
- Sicurezza e allarmi: Il rilevamento di sovratemperatura, basso flusso di refrigerante e guasto a terra sono caratteristiche di sicurezza standard.
Per informazioni più dettagliate, si consiglia di consultare il produttore o il fornitore, che adatterà i parametri (come la progettazione della bobina, il software di controllo o le funzionalità avanzate) alle specifiche procedure di saldatura e ai requisiti dei materiali.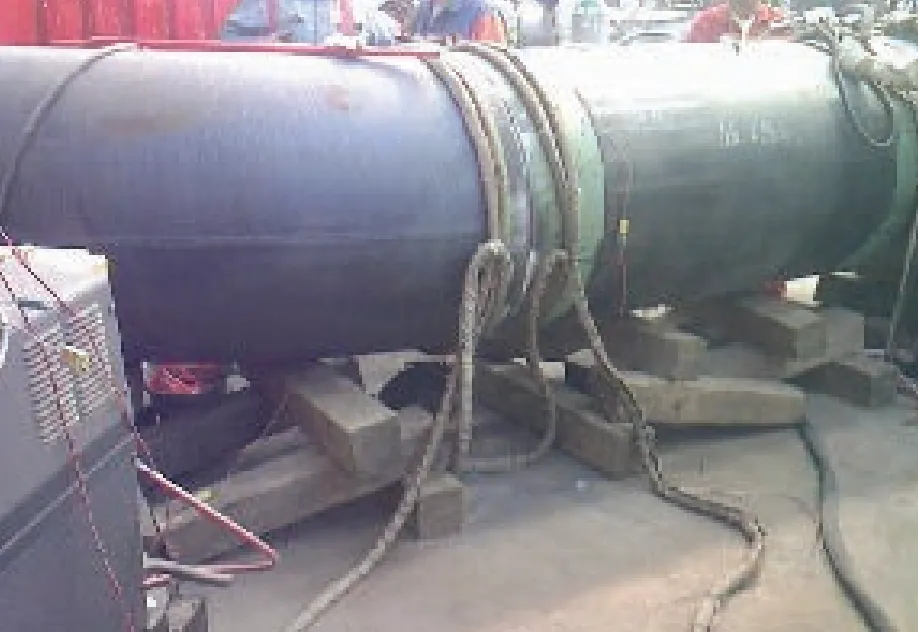
Conclusione
I sistemi di trattamento termico post-saldatura a induzione rappresentano un significativo progresso nella tecnologia di trattamento termico post-saldatura. Sfruttando la potenza dell'induzione elettromagnetica, offrono un riscaldamento più rapido, efficiente, controllato e uniforme rispetto ai metodi tradizionali. Dalla costruzione di condotte alla fabbricazione di recipienti a pressione complessi , il trattamento termico post-saldatura a induzione migliora l'integrità della saldatura, aumenta la sicurezza, incrementa la produttività e garantisce la conformità ai rigorosi standard di settore, contribuendo in definitiva all'affidabilità e alla sicurezza a lungo termine delle strutture saldate critiche.
Prodotti correlati
-

Sistemi di riscaldamento a barre a induzione per applicazioni di forgiatura, laminazione ed estrusione di metalli
-
Fonderia d'oro a induzione - Forno per la fusione dell'oro a induzione
-
applicazione di inserimento in acciaio inossidabile per riscaldamento a induzione
-
Riscaldamento ad induzione per processo di formatura a caldo
-
essiccatore a tamburo con riscaldamento a induzione elettromagnetica