
Preriscaldamento di tubi e tubazioni nel settore petrolifero e del gas con sistemi di riscaldamento a induzione
Nell'industria petrolifera e del gas, una corretta saldatura di tubi e condotti è fondamentale per mantenere l'integrità strutturale, prevenire perdite e garantire la sicurezza operativa. Il preriscaldamento è una fase essenziale di questo processo, in particolare per gli acciai legati ad alta resistenza e i materiali con spessori di parete significativi. Sebbene i metodi tradizionali di preriscaldamento, come le torce a gas e il riscaldamento a resistenza, siano stati ampiamente utilizzati, il riscaldamento a induzione si è affermato come un'alternativa superiore, offrendo un controllo preciso della temperatura, efficienza energetica e maggiore sicurezza. Questo articolo esamina gli aspetti tecnici, i parametri prestazionali e i vantaggi economici dei sistemi di riscaldamento a induzione per le applicazioni di preriscaldamento di tubi e condotti nel settore petrolifero e del gas.
Fondamenti del riscaldamento a induzione
Il riscaldamento a induzione funziona secondo il principio dell'induzione elettromagnetica, in cui la corrente alternata che passa attraverso una bobina crea un campo magnetico che induce correnti parassite nei materiali conduttivi vicini. Queste correnti parassite incontrano resistenza all'interno del materiale, generando calore localizzato. Il processo offre diversi vantaggi:
- Riscaldamento senza contatto
- Controllo preciso della temperatura
- Velocità di riscaldamento rapide
- Distribuzione uniforme del calore
- Efficienza energetica
- Maggiore sicurezza sul lavoro
Parametri tecnici dei sistemi di riscaldamento a induzione
L'efficacia dei sistemi di riscaldamento a induzione dipende da vari parametri tecnici che devono essere ottimizzati per applicazioni specifiche. La Tabella 1 fornisce una panoramica completa di questi parametri.
Tabella 1: Parametri tecnici chiave per i sistemi di riscaldamento a induzione
| Parametro | Portata | Significato |
|---|---|---|
| Frequenza | 1-400 kHz | Determina la profondità di penetrazione; frequenze più basse per materiali più spessi |
| Densità di potenza | 5-30 kW/dm² | Influisce sulla velocità di riscaldamento e sull'uniformità della temperatura |
| Disegno della bobina | Diverse configurazioni | Impatto sull'efficienza del riscaldamento e sulla distribuzione della temperatura |
| Potenza di uscita | 5-1000 kW | Determina la capacità massima di riscaldamento e la portata |
| Distanza di accoppiamento | 5-50 mm | Influisce sull'efficienza del trasferimento di energia |
| Precisione di controllo | ±5-10°C | Fondamentale per soddisfare le specifiche della procedura di saldatura |
| Tensione | 380-690V | Determina i requisiti di alimentazione |
| Requisiti di raffreddamento | 20-200 L / min | Essenziale per la stabilità e la longevità del sistema |
Riscaldamento a induzione per diversi materiali e dimensioni di tubi
L'efficacia del riscaldamento a induzione varia a seconda del materiale e delle dimensioni del tubo. La Tabella 2 presenta i dati sulle prestazioni di riscaldamento per materiali e dimensioni comuni nel settore petrolifero e del gas.
Tabella 2: Prestazioni di riscaldamento a induzione per materiale e dimensione
| Materiale | Diametro del tubo (pollici) | Spessore della parete (mm) | Potenza richiesta (kW) | Tempo di riscaldamento a 200°C (min) | Consumo di energia (kWh) |
|---|---|---|---|---|---|
| Acciaio al carbonio | 6 | 12.7 | 25 | 4.2 | 1.75 |
| Acciaio al carbonio | 12 | 15.9 | 50 | 6.5 | 5.42 |
| Acciaio al carbonio | 24 | 25.4 | 120 | 12.8 | 25.6 |
| Acciaio inossidabile | 6 | 12.7 | 28 | 5.1 | 2.38 |
| Acciaio inossidabile | 12 | 15.9 | 55 | 7.8 | 7.15 |
| Duplex Steel | 12 | 15.9 | 60 | 8.3 | 8.30 |
| Cromo-Molibdeno (P91) | 12 | 19.1 | 65 | 9.2 | 9.97 |
| Inconel | 8 | 12.7 | 40 | 7.5 | 5.00 |
Analisi comparativa delle tecnologie di preriscaldamento
Per comprendere i vantaggi del riscaldamento a induzione, è utile confrontarlo con i metodi di preriscaldamento tradizionali. La Tabella 3 fornisce un confronto completo.
Tabella 3: Confronto delle tecnologie di preriscaldamento dei tubi
| Parametro | Riscaldamento a induzione | Riscaldamento a resistenza | Torce a gas |
|---|---|---|---|
| Velocità di riscaldamento (°C/min) | 40-100 | 10-30 | 15-40 |
| Uniformità della temperatura (±°C) | 5-10 | 10-25 | 30-50 |
| Efficienza energetica (%) | 80-90 | 60-70 | 30-40 |
| Tempo di installazione (min) | 10-15 | 20-30 | 5-10 |
| Controllo del Processo | Automatizzata | Semiautomatico | Manuale |
| Controllo della zona interessata dal calore | Ottimo | Buone | povero |
| Costo operativo ($/ora) | 15-25 | 18-30 | 25-40 |
| Investimento iniziale ($) | 30,000-150,000 | 5,000-30,000 | 1,000-5,000 |
| Livello di rischio per la sicurezza | Basso | Medio | Alto |
| Impatto ambientale | Basso | Medio | Alto |
Caso di studio: implementazione su progetto di condotta offshore
Un progetto di condotta offshore nel Mare del Nord ha implementato il riscaldamento a induzione per il riscaldamento pre-saldatura su una condotta in acciaio al carbonio da 24 pollici con spessore della parete di 25.4 mm. Il progetto ha coinvolto 320 saldature, ciascuna delle quali richiedeva un preriscaldamento a 150 °C. Sono stati raccolti dati per analizzare le metriche delle prestazioni.
Tabella 4: Dati sulle prestazioni dello studio di caso
| Metrico | Riscaldamento a induzione | Metodo precedente (Resistenza) |
|---|---|---|
| Tempo medio di riscaldamento per giunto (min) | 11.5 | 28.3 |
| Variazione della temperatura attraverso il giunto (°C) | ± 7 | ± 22 |
| Consumo energetico per giunto (kWh) | 21.8 | 42.5 |
| Ore di lavoro per giunto (h) | 0.5 | 1.2 |
| Tempo di inattività delle apparecchiature (%) | 2.1 | 8.7 |
| Durata totale del progetto (giorni) | 24 | 41 (stimato) |
| Consumo energetico totale (MWh) | 7.0 | 13.6 |
| Emissioni di carbonio (tonnellate di CO₂e) | 2.8 | 5.4 |
L'implementazione ha comportato una riduzione del 42% della durata del progetto e una diminuzione del 48% del consumo energetico rispetto al tradizionale metodo di riscaldamento a resistenza utilizzato in precedenza.
Considerazioni tecniche per l'implementazione
Selezione della frequenza
La frequenza del sistema di riscaldamento a induzione influisce in modo significativo sulle sue prestazioni, in particolare per quanto riguarda la profondità di riscaldamento. La Tabella 5 illustra la relazione tra frequenza e profondità di penetrazione per vari materiali.
Tabella 5: Relazione tra frequenza e profondità di penetrazione
| Materiale | Frequenza (kHz) | Profondità di penetrazione (mm) |
|---|---|---|
| Acciaio al carbonio | 1 | 15.8 |
| Acciaio al carbonio | 3 | 9.1 |
| Acciaio al carbonio | 10 | 5.0 |
| Acciaio al carbonio | 30 | 2.9 |
| Acciaio al carbonio | 100 | 1.6 |
| Acciaio inossidabile | 3 | 12.3 |
| Acciaio inossidabile | 10 | 6.7 |
| Acciaio inossidabile | 30 | 3.9 |
| Duplex Steel | 3 | 11.2 |
| Duplex Steel | 10 | 6.1 |
| Inconel | 3 | 9.8 |
| Inconel | 10 | 5.4 |
Considerazioni sulla progettazione della bobina
La progettazione delle bobine di induzione è fondamentale per un riscaldamento efficace. Diverse configurazioni offrono vantaggi variabili per specifiche dimensioni di tubi e requisiti di riscaldamento.
Tabella 6: Prestazioni di progettazione della bobina di induzione
| Configurazione della bobina | Uniformità di distribuzione del calore | Efficienza (%) | Migliore applicazione |
|---|---|---|---|
| Elicoidale (giro singolo) | Moderato | 65-75 | Tubi di piccolo diametro (<4″) |
| Elicoidale (multigiro) | Buone | 75-85 | Tubi di diametro medio (4″-16″) |
| Pancake | Molto Buone | 80-90 | Tubi di grande diametro (>16″) |
| Split Design | Buone | 70-80 | Applicazioni sul campo con accesso limitato |
| Profilo personalizzato | Ottimo | 85-95 | Geometrie e raccordi complessi |
 Analisi economica
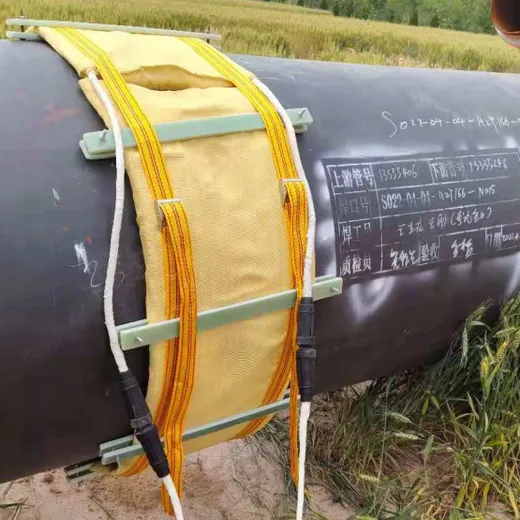
L'implementazione di sistemi di riscaldamento a induzione richiede un investimento iniziale significativo ma offre notevoli risparmi sui costi operativi. La Tabella 7 presenta un'analisi economica completa.
Tabella 7: Analisi economica dell'implementazione del riscaldamento a induzione
| Parametro | Valore |
|---|---|
| Investimento iniziale ($) | 85,000 |
| Costo di manutenzione annuale ($) | 3,200 |
| Durata prevista del sistema (anni) | 12 |
| Risparmio sui costi energetici ($/anno) | 18,500 |
| Risparmio sui costi di manodopera ($/anno) | 32,000 |
| Riduzione della cronologia del progetto (%) | 35-45 |
| Miglioramento della qualità Costi Benefici ($/anno) | 12,000 |
| Periodo di ammortamento (anni) | 1.3-1.8 |
| ROI a 5 anni (%) | 275 |
| VAN a 10 anni ($) al tasso di sconto del 7% | 382,000 |
Tendenze e innovazioni future
Il campo del riscaldamento a induzione per applicazioni petrolifere e del gas continua a evolversi, con diverse tendenze emergenti:
- Integrazione del gemello digitale: Creazione di modelli virtuali dei processi di riscaldamento per l'ottimizzazione e la manutenzione predittiva
- Sistemi abilitati IoT: Capacità di monitoraggio e controllo remoto per località offshore e remote
- Algoritmi di machine learning: Sistemi di controllo adattivi che ottimizzano i parametri di riscaldamento in tempo reale
- Sistemi portatili ad alta potenza: Design compatti con maggiore densità di potenza per applicazioni sul campo
- Soluzioni di riscaldamento ibride: Sistemi combinati di induzione e resistenza per applicazioni specializzate
Conclusione
Il riscaldamento a induzione rappresenta un significativo progresso nella tecnologia di preriscaldamento per la saldatura di tubi e tubazioni nel settore petrolifero e del gas. I dati quantitativi presentati in questo articolo dimostrano le sue prestazioni superiori in termini di efficienza di riscaldamento, uniformità della temperatura, consumo energetico e costi operativi rispetto ai metodi tradizionali. Mentre l'investimento iniziale è più elevato, l'analisi economica rivela convincenti vantaggi a lungo termine attraverso tempi di progetto ridotti, minor consumo energetico e migliore qualità della saldatura.
Mentre il settore continua a dare priorità all'efficienza operativa, alla sicurezza e alla sostenibilità ambientale, i sistemi di riscaldamento a induzione sono posizionati per diventare la tecnologia standard per le applicazioni di preriscaldamento dei tubi. Le aziende che investono in questa tecnologia possono ottenere significativi vantaggi competitivi attraverso un completamento più rapido del progetto, costi energetici ridotti e una migliore qualità della saldatura.