
Caso di studio: ottimizzazione dell'assemblaggio e dello smontaggio dei cuscinetti mediante tecnologia di riscaldamento a induzione
Sintesi
Questo studio di caso esamina come lo stabilimento di produzione di Volvo Construction Equipment a Eskilstuna, Svezia, ha implementato un sistema di riscaldamento a induzione per ottimizzare i processi di assemblaggio e smontaggio dei cuscinetti. Il passaggio dai tradizionali metodi di riscaldamento a fiamma alla tecnologia di induzione di precisione ha comportato una riduzione del 68% nei tempi di assemblaggio, un risparmio energetico del 42% e ha praticamente eliminato i danni ai cuscinetti durante l'installazione. Il progetto ha ottenuto il ROI in 9.3 mesi e ha migliorato significativamente le metriche di qualità della produzione.
sfondo
Profilo Aziendale
Volvo Construction Equipment (Volvo CE) produce componenti per macchinari pesanti che richiedono cuscinetti di precisione per prestazioni e durata ottimali. Il loro stabilimento di Eskilstuna è specializzato in gruppi di trasmissione per pale gommate e autocarri articolati.
La sfida
Prima dell'implementazione, Volvo CE utilizzava i seguenti metodi di installazione dei cuscinetti:
- Riscaldamento a fiamma a gas per cuscinetti di grandi dimensioni
- Bagni d'olio per cuscinetti medi
- Pressatura meccanica per componenti più piccoli
Questi metodi presentavano diverse sfide:
- Riscaldamento incoerente che porta a variazioni dimensionali
- Pericoli per la sicurezza sul posto di lavoro dovuti a fiamme libere e olio caldo
- Preoccupazioni ambientali derivanti dallo smaltimento del petrolio
- Frequenti danni ai cuscinetti durante l'installazione
- Cicli di riscaldamento lunghi che incidono sul flusso di produzione
Implementazione del sistema di riscaldamento a induzione
Selezione e specifiche del sistema
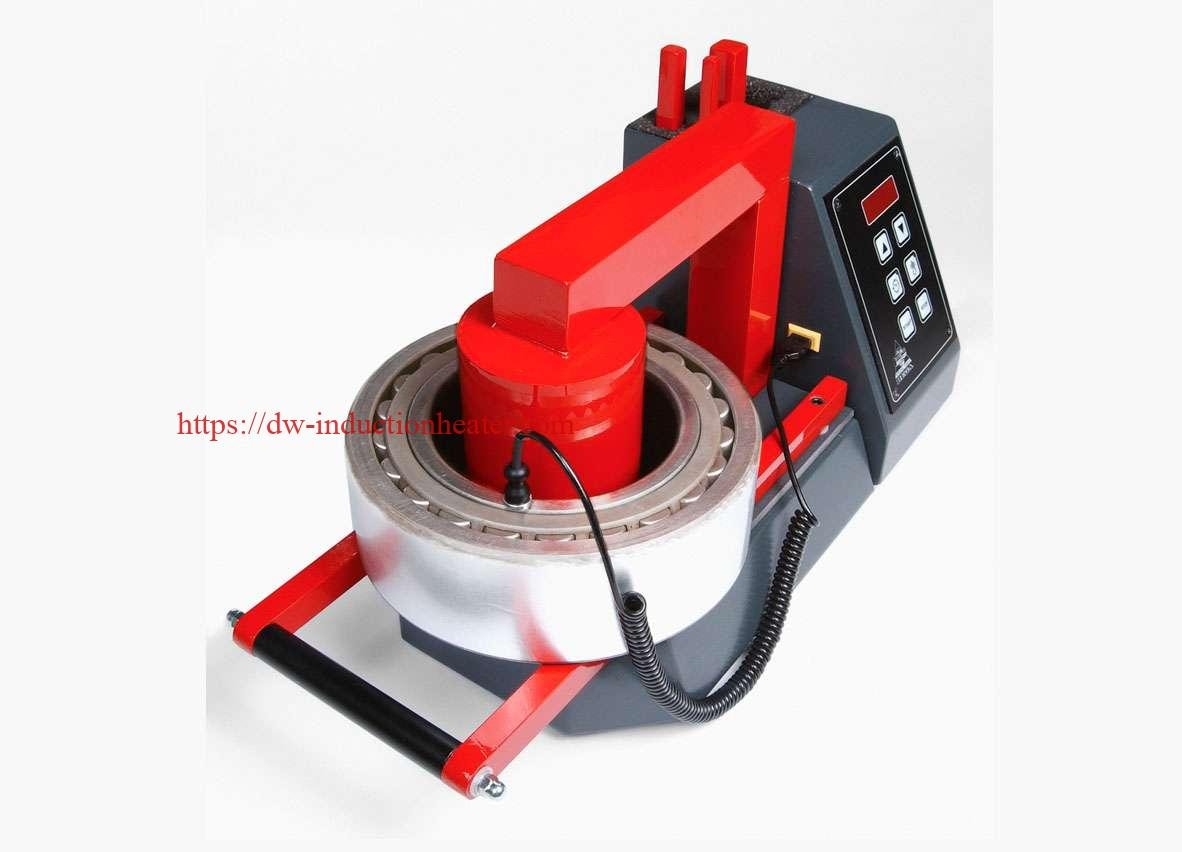
Dopo aver valutato diversi fornitori, Volvo CE ha selezionato un sistema EFD Induction MINAC 18/25 con le seguenti specifiche:
Tabella 1: Specifiche del sistema di riscaldamento a induzione
| Parametro | Specificazione | Note |
|---|---|---|
| Modello | MINAC 18/25 | Riscaldatore a induzione mobile |
| Potenza di uscita | 18kW | frequenza variabile |
| Tensione di ingresso | 400V, trifase | Compatibile con la fornitura di fabbrica |
| Intervallo di frequenze | 10-40 kHz | Ottimizzato automaticamente |
| Duty Cycle | 100% a 18 kW | Capacità di funzionamento continuo |
| Sistema di raffreddamento | Acqua raffreddata | Refrigeratore a circuito chiuso |
| Interfaccia di controllo | PLC con touchscreen | Controllo della temperatura e del tempo |
| Intervallo di temperatura | 20-350 ° C | Controllo di precisione ±3°C |
| Bobine di riscaldamento | 5 intercambiabili | Dimensionato per la gamma di cuscinetti |
| Controllo della temperatura | Pirometro a infrarossi | Misura senza contatto |
Implementazione del processo
L'implementazione si è concentrata sui cuscinetti utilizzati nei gruppi di cambio con le seguenti caratteristiche:
Tabella 2: Specifiche dei cuscinetti in applicazione
| Tipo di cuscinetto | Diametro interno (mm) | Diametro esterno (mm) | Peso (kg) | Adattamento per interferenza (μm) | Espansione richiesta (mm) |
|---|---|---|---|---|---|
| Rullo cilindrico | 110 | 170 | 4.2 | 40-60 | 0.12-0.18 |
| Rullo sferico | 150 | 225 | 8.7 | 50-75 | 0.15-0.23 |
| Contatto angolare | 85 | 130 | 2.1 | 30-45 | 0.09-0.14 |
| Rullo affusolato | 120 | 180 | 5.3 | 45-65 | 0.14-0.20 |
| Sfera a gola profonda | 95 | 145 | 2.8 | 25-40 | 0.08-0.12 |
Raccolta e analisi dei dati
Analisi del profilo di riscaldamento
Gli ingegneri hanno sviluppato profili di riscaldamento ottimizzati per ogni tipo di cuscinetto:
Tabella 3: Profili di riscaldamento ottimizzati
| Tipo di cuscinetto | Temperatura di destinazione (°C) | Velocità di rampa (°C/s) | Tempo di attesa (s) | Ciclo totale (i) | Impostazione potenza (%) |
|---|---|---|---|---|---|
| Rullo cilindrico | 120 | 4.0 | 15 | 45 | 65 |
| Rullo sferico | 130 | 3.5 | 25 | 62 | 80 |
| Contatto angolare | 110 | 4.5 | 10 | 35 | 55 |
| Rullo affusolato | 125 | 3.8 | 20 | 53 | 70 |
| Sfera a gola profonda | 105 | 5.0 | 8 | 29 | 50 |
Analisi comparativa del processo
È stato effettuato un confronto diretto tra i metodi tradizionali e il riscaldamento a induzione :
Tabella 4: Risultati del confronto dei processi
| Metrico | Riscaldamento a fiamma | Bagno d'olio | Riscaldamento a induzione | Miglioramento vs. Fiamma | Miglioramento vs. Bagno d'olio |
|---|---|---|---|---|---|
| Tempo medio di riscaldamento (min) | 12.5 | 18.2 | 4.0 | 68% | 78% |
| Variazione della temperatura (°C) | ± 15 | ± 8 | ± 3 | 80% | 63% |
| Consumo energetico (kWh/cuscinetto) | 3.8 | 5.2 | 2.2 | 42% | 58% |
| Tasso di danno al cuscinetto (%) | 4.2% | 2.1% | 0.3% | 93% | 86% |
| Ore di lavoro (per 100 cuscinetti) | 25 | 30 | 12 | 52% | 60% |
| Tempo di installazione/cambio (min) | 35 | 45 | 8 | 77% | 82% |
Analisi dell'impatto sulla qualità
L'implementazione ha migliorato significativamente le metriche di qualità dell'assemblaggio:
Tabella 5: Metriche di qualità prima e dopo l'implementazione
| Metrica di qualità | Prima dell'implementazione | Dopo l'implementazione | Progresso |
|---|---|---|---|
| Deviazione di precisione dimensionale (μm) | 22 | 7 | 68% |
| Eccentricità del cuscinetto (μm) | 18 | 6 | 67% |
| Guasti precoci dei cuscinetti (per 1000) | 5.8 | 1.2 | 79% |
| Tasso di rielaborazione dell'assemblaggio (%) | 3.2% | 0.7% | 78% |
| Resa al primo passaggio (%) | 94.3% | 99.1% | 5.1% |
Analisi del ROI
Tabella 6: Analisi dell'impatto finanziario
| Fattore costo/beneficio | Valore annuale (USD) |
|---|---|
| Investimento in attrezzature | $ 87,500 (una tantum) |
| Installazione e formazione | $ 12,300 (una tantum) |
| Riduzione dei costi energetici | $18,400 |
| Risparmio sul costo del lavoro | $42,600 |
| Riduzione di scarti/rilavorazioni | $31,200 |
| Costi di manutenzione | $4,800 |
| Beneficio annuo netto | $87,400 |
| Periodo di rimborso | 9.3 mesi |
| ROI a 5 anno | 432% |
Dettagli di implementazione tecnica
Ottimizzazione della progettazione della bobina
Le bobine personalizzate sono state progettate per diverse famiglie di cuscinetti:
Tabella 7: Specifiche di progettazione della bobina
| Tipo di bobina | Diametro interno (mm) | Lunghezza (mm) | Giri | Calibro del cavo (mm) | Intervallo di rilevamento del bersaglio (mm) |
|---|---|---|---|---|---|
| Tipo A | 180 | 50 | 6 | 8 | 140-190 DO |
| Tipo B | 230 | 60 | 8 | 10 | 190-240 DO |
| Tipo C | 140 | 40 | 5 | 6 | 110-150 DO |
| Tipo D | 290 | 75 | 10 | 12 | 240-300 DO |
| Universale (regolabile) | 180-320 | 60 | 8 | 10 | Emergenza/specialità |
Parametri di controllo della temperatura
Il sistema utilizza algoritmi avanzati di controllo della temperatura:
Tabella 8: Parametri di controllo della temperatura
| Parametro di controllo | Configurazione | Funzione |
|---|---|---|
| Banda proporzionale PID | 12% | Sensibilità di risposta |
| Tempo integrale PID | 0.8 secondi | Tasso di correzione degli errori |
| Tempo derivativo PID | 0.15 secondi | Risposta al tasso di cambiamento |
| Limitazione di potenza | 85% | Previene il surriscaldamento |
| Frequenza di campionamento della temperatura | 10 Hz | Frequenza di misurazione |
| Distanza del pirometro | 150mm | Posizione di misurazione ottimale |
| Impostazione dell'emissività | 0.82 | Calibrato per acciaio per cuscinetti |
| Soglia allarme temperatura | + 15 ° C | Protezione da sovratemperatura |
| Precisione di controllo | ± 3 ° C | All'interno del raggio operativo |
Ottimizzazione del processo di smontaggio
Il sistema è stato utilizzato anche per la rimozione dei cuscinetti con questi parametri:
Tabella 9: Parametri del processo di smontaggio
| Tipo di cuscinetto | Temperatura di destinazione (°C) | Tempo di ciclo (s) | Impostazione potenza (%) | Sono richiesti utensili speciali |
|---|---|---|---|---|
| Rullo cilindrico | 130 | 50 | 75 | Piastra di estrazione |
| Rullo sferico | 140 | 70 | 85 | Estrattore idraulico |
| Contatto angolare | 120 | 40 | 65 | Estrattore standard |
| Rullo affusolato | 135 | 60 | 80 | Adattatori conici |
| Sfera a gola profonda | 115 | 35 | 60 | Estrattore standard |
Lezioni apprese e migliori pratiche
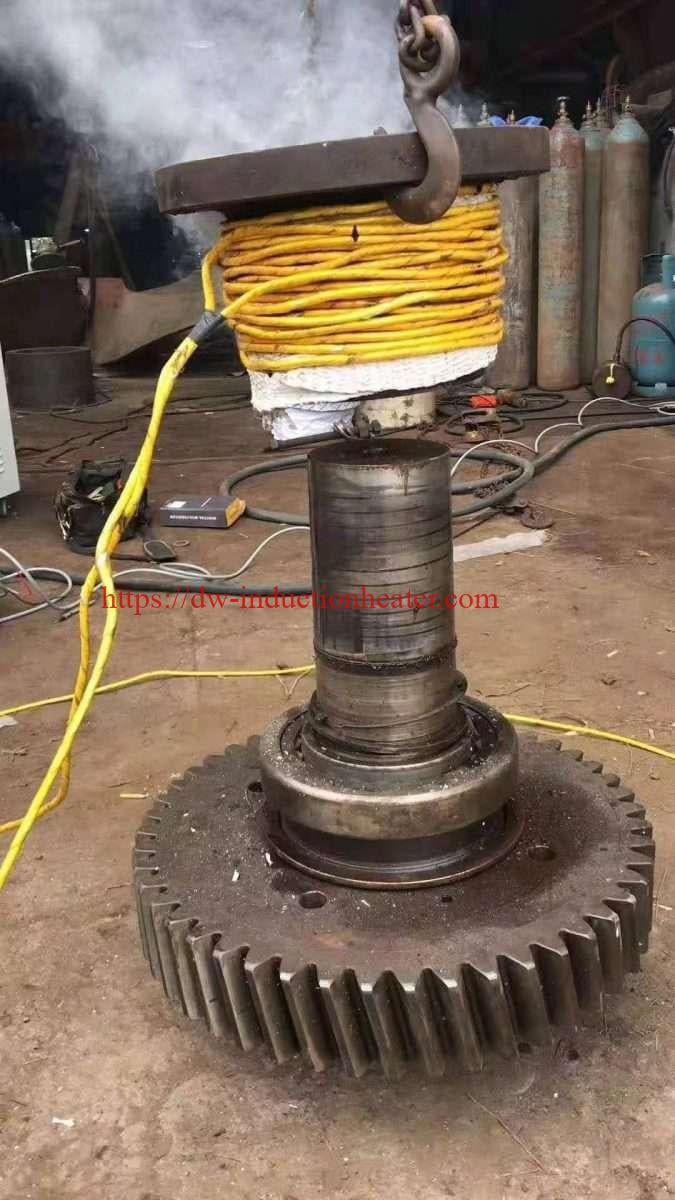
- Controllo della temperatura: La misurazione a infrarossi senza contatto si è dimostrata più affidabile delle termocoppie a contatto.
- Disegno della bobina: Le bobine specifiche per cuscinetto hanno migliorato l'efficienza rispetto ai modelli universali.
- Formazione operatore: Una formazione completa ha ridotto la variabilità dei processi del 67%.
- Carrelli Elevatori: Gli elementi di fissaggio personalizzati hanno ridotto la movimentazione dei cuscinetti e migliorato la sicurezza.
- Documentazione del processo: Istruzioni di lavoro dettagliate con guide visive per una maggiore coerenza.
Conclusione
L'implementazione della tecnologia di riscaldamento a induzione nello stabilimento Volvo CE di Eskilstuna ha trasformato i processi di assemblaggio e smontaggio dei cuscinetti. Il controllo preciso della temperatura, la riduzione dei tempi di ciclo e la maggiore sicurezza hanno portato a significativi miglioramenti della qualità e a risparmi sui costi. Da allora, la tecnologia è stata implementata in diversi stabilimenti Volvo CE in tutto il mondo, con risultati altrettanto positivi.
I dati dimostrano chiaramente che la tecnologia di riscaldamento a induzione offre prestazioni superiori nell'installazione e nella rimozione dei cuscinetti rispetto ai metodi tradizionali, con miglioramenti quantificabili nel controllo dei processi, nell'efficienza energetica e nella qualità del prodotto.