Brasatura di tubi a T in rame con riscaldamento a induzione
I tubi in rame sono un elemento fondamentale nei sistemi HVAC, nelle reti idrauliche e in altre applicazioni industriali. Quando si tratta di unire tubi a T in rame, la brasatura è spesso la tecnica preferita per la sua resistenza e affidabilità. Tuttavia, i metodi di brasatura tradizionali hanno i loro limiti, come il riscaldamento non uniforme o i lunghi tempi di processo. Ecco la brasatura a induzione, un'alternativa moderna, precisa ed efficiente che sta trasformando il modo in cui i professionisti affrontano l'unione dei tubi.
Che tu stia appena muovendo i primi passi nel mondo della brasatura o che tu sia un tecnico esperto in cerca di nuovi metodi, questa guida spiega tutto ciò che devi sapere sulla brasatura di tubi a T in rame mediante riscaldamento a induzione.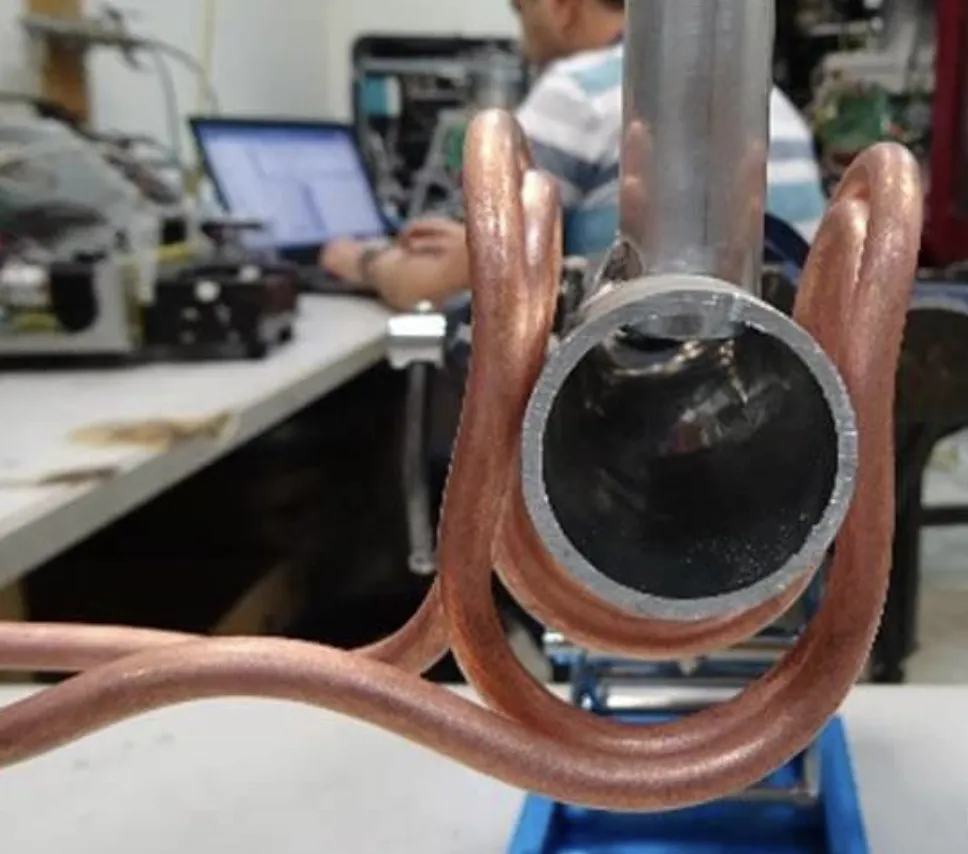
Perché scegliere la brasatura a induzione per i tubi a T in rame?
La brasatura a induzione rappresenta una vera e propria rivoluzione per diversi motivi. Invece di utilizzare una fiamma libera o altri metodi di riscaldamento convenzionali, sfrutta l'induzione elettromagnetica per generare calore direttamente nel materiale. Per i professionisti del settore HVAC, della saldatura e dell'idraulica, questo offre molteplici vantaggi:
Vantaggi della brasatura a induzione:
- Riscaldamento di precisione: Fornisce un riscaldamento mirato specificamente all'area del giunto, garantendo precisione ed efficienza, evitando al contempo un riscaldamento non necessario o potenziali danni ai materiali e ai componenti circostanti. Questo approccio mirato migliora le prestazioni e l'affidabilità durante il processo.
- Processo più veloce: Riduce notevolmente i tempi di brasatura rispetto alle tecniche tradizionali basate sulla torcia, consentendo un flusso di lavoro più rapido ed efficiente, mantenendo risultati di alta qualità.
- Sicurezza: Elimina la necessità di fiamme libere, riducendo significativamente il rischio di incendi accidentali e riducendo al minimo la possibilità di ustioni per l'operatore, rendendolo un'opzione molto più sicura per varie applicazioni.
- Consistenza: Garantisce giunti riscaldati in modo uniforme, offrendo risultati costanti e ad alta resistenza che migliorano la durata, l'affidabilità e le prestazioni in ogni applicazione. Questo preciso processo di riscaldamento riduce al minimo i difetti, riduce il rischio di guasti e garantisce risultati ottimali per una funzionalità duratura.
- Ecologico: Produce meno fumi e funziona in modo più efficiente, il che lo rende un approccio più pulito e rispettoso dell'ambiente che riduce l'inquinamento e promuove la sostenibilità.
Se per brasare tubi in rame fate ancora affidamento esclusivamente sulla fiamma ossidrica, è giunto il momento di prendere in considerazione l'efficienza a prova di futuro dei sistemi di brasatura a induzione.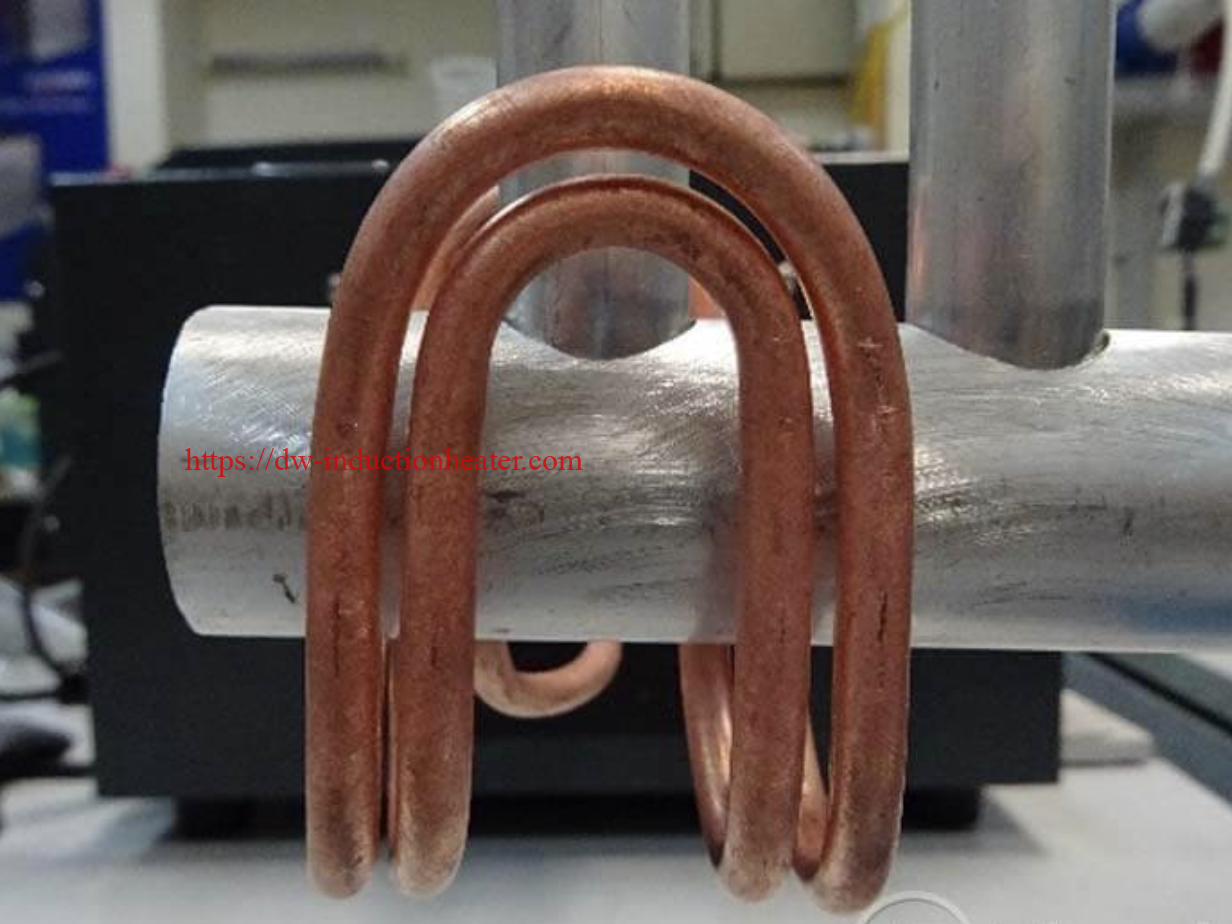
Guida passo passo per brasare tubi a T in rame tramite induzione
Segui questi sei semplici passaggi per padroneggiare la brasatura a induzione per tubi a T in rame:
Fase 1: preparare i tubi
- Utilizzare tagliatubi per tagliare con precisione i tubi di rame.
- Sbavare i bordi del tubo con un utensile per sbavatura per eliminare eventuali bordi taglienti o ostruzioni.
- Pulire le superfici dei tubi e le aree di giunzione con una spazzola metallica o carta vetrata per rimuovere sporco, oli e ossidazione.
Fase 2: applicare il flusso e posizionare i tubi
- Applicare uno strato uniforme di a flusso di brasatura compatibile sia al tubo che al giunto a T, assicurando che tutte le superfici siano adeguatamente coperte. Questo flusso è essenziale per prevenire l'ossidazione durante il processo di riscaldamento e favorisce un flusso regolare e uniforme della lega di brasatura per un legame forte e affidabile. Assicurati di scegliere un flusso che corrisponda ai materiali da unire per risultati ottimali.
- Assemblare con cura i tubi, assicurandosi che si adattino perfettamente e siano correttamente allineati. Un corretto allineamento in questa fase è fondamentale per evitare fessure o imperfezioni nel giunto che potrebbero indebolire la connessione o causare perdite in seguito. Prenditi il tempo necessario per regolare i pezzi come necessario prima di passare alla fase successiva.
Fase 3: Impostare il sistema di riscaldamento a induzione
- Scegli un adatto riscaldatore per brasatura ad induzione che soddisfa i requisiti della tua applicazione specifica e collega il bobina di brasatura ad induzione, che deve essere attentamente progettato per adattarsi perfettamente al giunto del tubo per un'efficienza e un'uniformità di riscaldamento ottimali. Assicurarsi che la bobina sia fissata saldamente e posizionata correttamente per un riscaldamento preciso.
- Calibrare il sistema impostando la temperatura e i livelli di potenza desiderati in base alle specifiche della lega di brasatura utilizzata. Ciò comporta la considerazione di fattori quali il punto di fusione della lega e il materiale del giunto del tubo. Ricontrollare le impostazioni per garantire risultati coerenti ed evitare di surriscaldare o sottoriscaldare il giunto.
Passaggio 4: riscaldare il giunto
- Posizionare con cura la bobina di induzione direttamente sopra il giunto, assicurandosi che sia correttamente allineata per un riscaldamento uniforme, quindi attivare il sistema per avviare il processo di riscaldamento.
- Utilizzare pirometro o termocamera per monitorare la temperatura del giunto in tempo reale per un controllo accurato. Il rame richiede in genere la brasatura a temperature superiori a 1,100 °F (593 °C), quindi mantenere un monitoraggio costante aiuta a garantire che il processo rimanga entro l'intervallo ottimale per un legame forte e affidabile.
Fase 5: applicare la lega brasante
- Una volta raggiunta la temperatura ottimale, alimentare con cura il lega di brasatura a base di argento nel giunto usando una mano ferma. Il calore scioglierà la lega, consentendo all'azione capillare di attirarla senza soluzione di continuità nel giunto. Questo processo assicura che il giunto sia completamente sigillato, creando un legame forte e duraturo che può sopportare stress significativi e prevenire perdite nel tempo. Prenditi il tuo tempo per garantire una distribuzione uniforme per i migliori risultati.
Fase 6: Raffreddare e ispezionare
- Lasciare raffreddare naturalmente il giunto a temperatura ambiente per evitare cricche indotte da stress, che possono verificarsi se il processo di raffreddamento è accelerato o irregolare. Evitare di usare ventilatori o acqua per raffreddare il giunto.
- Ispezionare attentamente il giunto brasato per verificarne l'uniformità, assicurandosi che il metallo di riempimento sia fluito uniformemente sulle superfici. Controllare eventuali fessure, pori o imperfezioni che potrebbero compromettere la resistenza o la durata del giunto.
Congratulazioni! Hai brasato con successo un tubo a T in rame utilizzando il riscaldamento a induzione.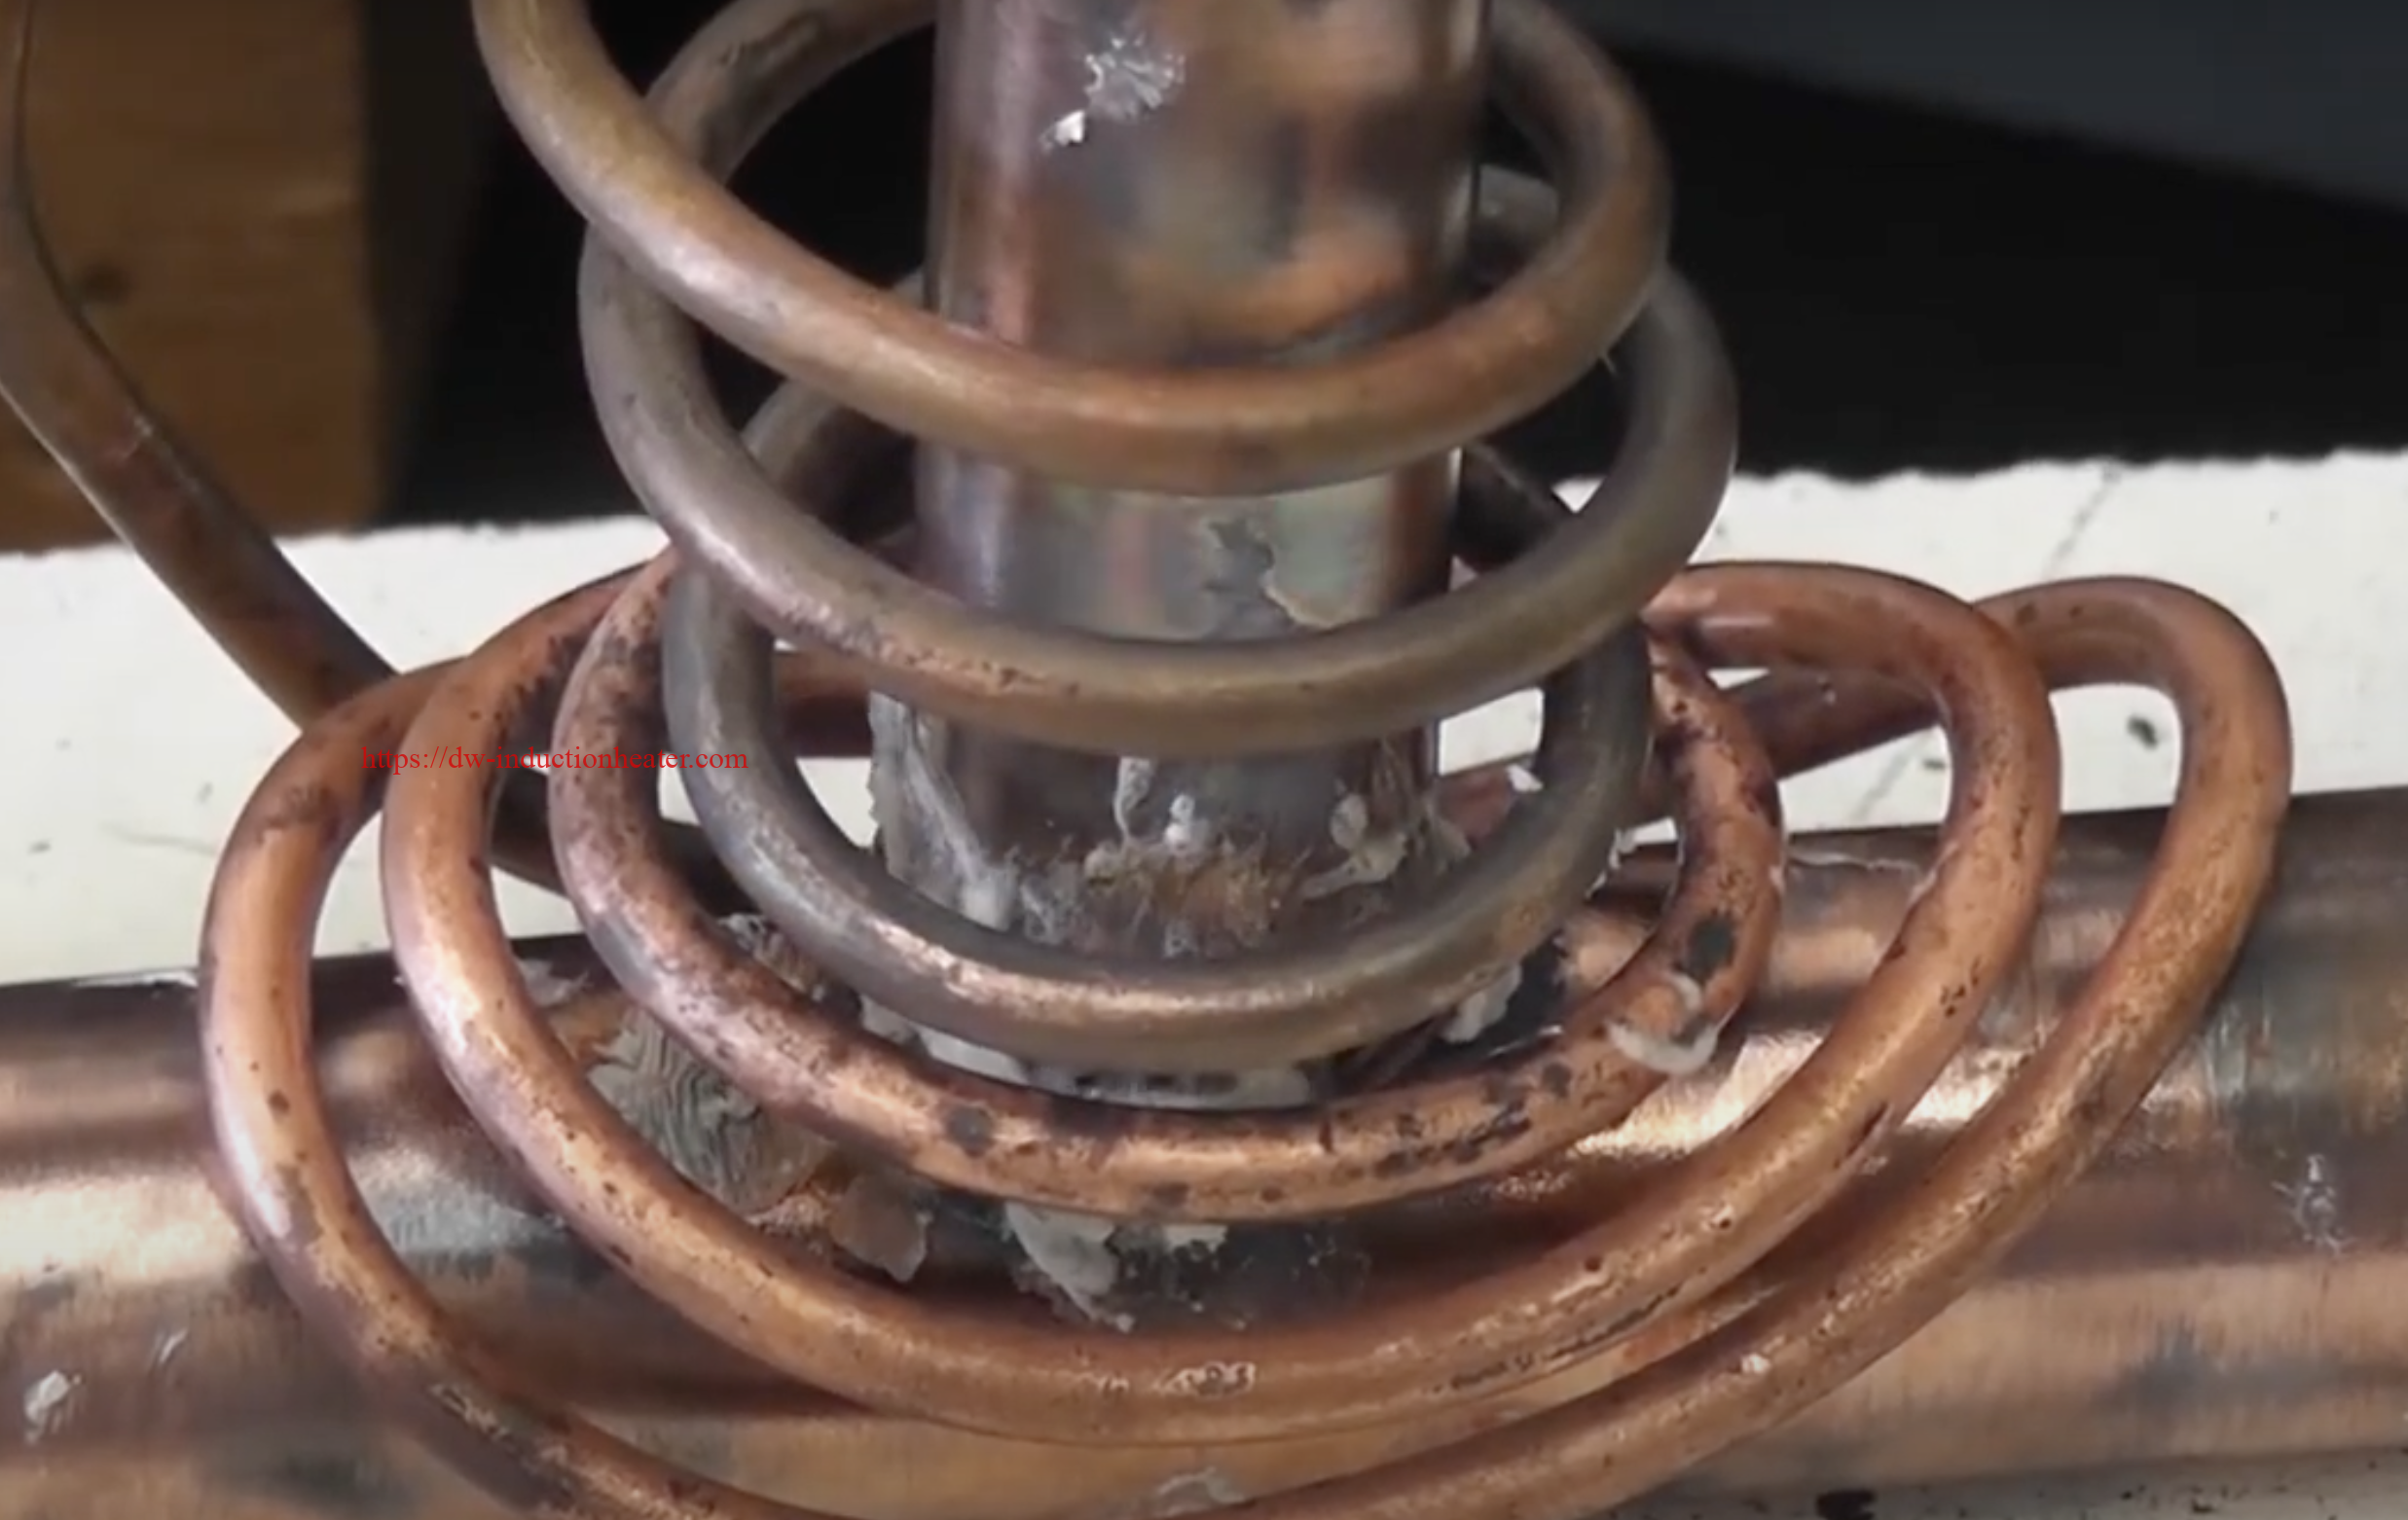
Attrezzatura essenziale per la brasatura a induzione di tubi a T in rame
Ecco un elenco di strumenti e materiali necessari per una brasatura a induzione efficace:
- Sistema di riscaldamento a induzione: Fulcro dell'impianto, questo sistema fornisce la potenza necessaria per un riscaldamento di precisione, garantendo temperature costanti e controllate per una brasatura efficace dei giunti in rame.
- Bobina di induzione: Una bobina progettata su misura che si avvolge perfettamente attorno al giunto a T del tubo in rame, concentrando il calore esattamente dove serve per ottenere una saldatura forte e pulita.
- Monitoraggio della temperatura: Un pirometro o una termocamera sono essenziali per monitorare e controllare i livelli di calore in tempo reale, evitando così il surriscaldamento o il sottoriscaldamento durante il processo di brasatura.
- Lega brasante: Una lega di alta qualità a base di argento, appositamente progettata per giunzioni in rame, che garantisce una connessione solida e a tenuta stagna, in grado di resistere alle variazioni di pressione e temperatura.
- Flusso: Una sostanza essenziale che previene l'ossidazione durante il riscaldamento e favorisce uno scorrimento fluido e uniforme della lega brasante, per una giunzione senza soluzione di continuità.
- Unità di raffreddamento: Un componente essenziale che impedisce al sistema di riscaldamento a induzione di surriscaldarsi durante un uso prolungato, garantendo prestazioni ottimali e una maggiore durata.
- Equipaggiamento protettivo: Occhiali di sicurezza, guanti resistenti al calore e indumenti ignifughi sono obbligatori per proteggersi dalle alte temperature, dai metalli caldi e dalle potenziali scintille durante il processo di brasatura.
- Strumenti di pulizia: Include utensili come sbavatori e spazzole metalliche per preparare la superficie del rame rimuovendo sporco, ossidazione e imperfezioni, garantendo una giunzione pulita e corretta.
Investire nell'attrezzatura giusta non solo garantisce la riuscita della brasatura, ma aumenta anche la sicurezza e l'efficienza.
Tabella dei parametri tecnici per la brasatura di tubi a T in rame con riscaldamento a induzione
| Scheda Sintetica | Descrizione |
|---|---|
| Alimentazione di laboratorio | Trifase, 3–380 V CA, 480/50 Hz |
| Gamma di potenza in uscita | 5 kW – 50 kW (a seconda delle dimensioni del tubo e della velocità di produzione) |
| Intervallo di frequenze | 10 kHz – 500 kHz (specifico dell'applicazione per il riscaldamento ottimale del rame) |
| Intervallo di temperatura di brasatura | 650 ° C - 850 ° C |
| Velocità di riscaldamento | 10 secondi – 60 secondi (a seconda delle dimensioni del tubo e della configurazione del giunto) |
| Dimensioni del pezzo (diametro del tubo a T) | 15 mm – 100 mm (per diametri maggiori è richiesta una progettazione personalizzata della bobina) |
| Tipo di bobina di induzione | Bobina di induzione in rame progettata su misura per un riscaldamento uniforme attorno al giunto a T |
| Precisione della zona di riscaldamento | Riscaldamento localizzato con puntamento preciso del giunto di brasatura |
| Sistema di controllo | Basato su PLC con feedback della temperatura e cicli di brasatura programmabili |
| Precisione del controllo della temperatura | ± 5 ° C |
| Compatibilità dei materiali | Rame e leghe di rame |
| Metodo di raffreddamento | Sistema di bobina di induzione raffreddato ad acqua |
| Dimensioni macchina | 800x600x1200 mm (disponibili opzioni portatili) |
| Peso della macchina | ~100–500 kg, a seconda delle potenze nominali |
| EFFICIENZA | >90% di efficienza energetica |
| Materiale di brasatura (riempimento) | Metallo d'apporto a base di argento (lega Ag-Cu-Zn) o a base di fosforo per giunti in rame |
| Caratteristiche di sicurezza | Protezione da sovratemperatura, protezione da sovracorrente e arresto di emergenza |
| Sistema di fissaggio | Serraggio meccanico o pneumatico per tenere saldamente i tubi a T durante la brasatura |
| Tempo di ciclo (per giunto) | Circa 30–90 secondi, a seconda dello spessore del materiale e della geometria del giunto a T |
| Velocità di produzione | Fino a 100 tubi a T/ora per dimensioni più piccole e configurazioni automatizzate |
| Opzioni di automazione | Sono disponibili processi manuali, semi-automatici o completamente automatizzati |
| Tempo di raffreddamento (post-brasatura) | Sistema di raffreddamento ad aria o ad acqua per tempi di ciclo più rapidi |
| Funzioni integrate | Monitoraggio della temperatura in tempo reale, registrazione dei dati e tracciabilità dei processi |
| Condizioni ambientali | Temperatura di esercizio: 0 ° C - 45 ° C |
| Conformità alle norme | Conforme a ISO, CE e RoHS |
Suggerimenti di sicurezza degli esperti per la brasatura a induzione
La sicurezza deve essere sempre una priorità. Ecco alcune precauzioni fondamentali per la brasatura di tubi a T in rame con riscaldamento a induzione :
- Indossare DPI adeguati: Utilizzare sempre guanti, occhiali protettivi e indumenti resistenti al calore.
- Garantire una buona ventilazione: Utilizzare un aspiratore di fumi per ridurre al minimo i rischi di inalazione.
- Evitare materiali infiammabili: Sgomberare l'area di lavoro da qualsiasi oggetto infiammabile e tenere un estintore nelle vicinanze.
- Ispezionare l'attrezzatura: Controllare regolarmente i sistemi a induzione per verificare che non vi siano cavi danneggiati o collegamenti allentati.
- Personale ferroviario: Fornire una formazione completa per garantire che tutti i membri del team comprendano i protocolli di sicurezza.
Seguendo queste misure è possibile evitare incidenti e mantenere un ambiente di lavoro sicuro.
Risoluzione dei problemi comuni di brasatura a induzione
Come ogni tecnica specializzata, la brasatura a induzione può presentare delle sfide. Ecco come risolvere i problemi più comuni:
- Riscaldamento non uniforme: Riposizionare la bobina per una distribuzione uniforme del calore e utilizzare una telecamera termica per il monitoraggio.
- Surriscaldamento: Ridurre la potenza e prestare molta attenzione alle letture della temperatura.
- Problemi di ossidazione: Assicurarsi che il giunto sia pulito e utilizzare la giusta quantità di flusso.
- Articolazioni deboli: Controllare il corretto allineamento del giunto e assicurarsi che la lega di brasatura si fonda e scorra completamente.
Risolvere i problemi in modo tempestivo e frequente può farti risparmiare tempo e materiale nel lungo periodo.
Casi di studio di successo della brasatura a induzione
Ecco alcuni esempi concreti di come la brasatura a induzione abbia rivoluzionato la movimentazione dei tubi in rame:
- Affidabilità migliorata: Un'azienda HVAC ha visto una notevole riduzione del 40% nei tassi di guasto dei giunti dopo aver effettuato il passaggio alla brasatura a induzione. Questo progresso non solo ha migliorato l'affidabilità complessiva del sistema, ma ha anche ridotto significativamente i costi di manutenzione e i tempi di fermo.
- Risparmio di tempo: Un progetto idraulico è stato completato il 25% più velocemente grazie alla precisione e all'efficienza offerte dalla brasatura a induzione. Riscaldando i giunti in modo rapido e uniforme, il team è stato in grado di semplificare il processo mantenendo risultati di alta qualità.
- Problem Solving: Un tecnico ha riparato con successo un giunto di tubazione commerciale difficile da raggiungere utilizzando un'attrezzatura portatile per brasatura a induzione. Questo approccio innovativo ha eliminato la necessità di uno smontaggio costoso e dispendioso in termini di tempo, risparmiando tempo e risorse per il cliente.
- Formazione potenziata: Un istituto di formazione tecnica ha integrato la brasatura a induzione nel proprio curriculum, riducendo lo spreco di materiale del 50% e migliorando significativamente la competenza degli studenti. Il controllo preciso e la sicurezza dell'attrezzatura hanno permesso agli studenti di esercitarsi in modo più efficace, preparandoli per applicazioni nel mondo reale.
Questi esempi evidenziano come la brasatura a induzione migliori le prestazioni in tutti i settori.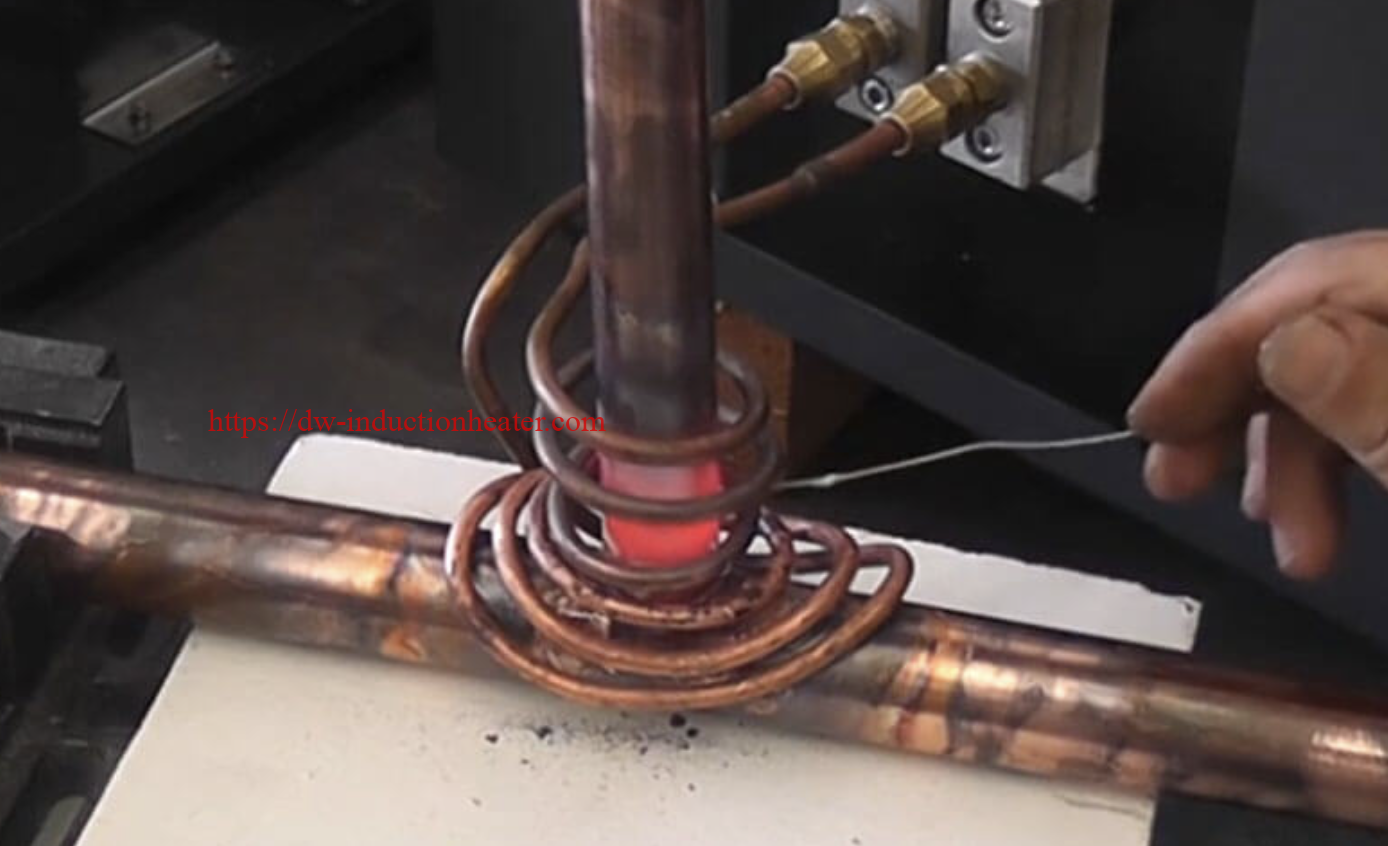
Il futuro della brasatura a induzione nell'HVAC
La brasatura a induzione è destinata a diventare lo standard per i professionisti del settore HVAC e idraulico. Grazie ai progressi nell'automazione, nel monitoraggio in tempo reale e nei sistemi ad alta efficienza energetica, la tecnologia continua a evolversi. Per i tecnici e le aziende che desiderano rimanere all'avanguardia, padroneggiare questa tecnica non è solo un'opzione, ma una necessità.
Adottando il riscaldamento a induzione, migliorerai la qualità, la coerenza e l'efficienza complessiva del tuo lavoro.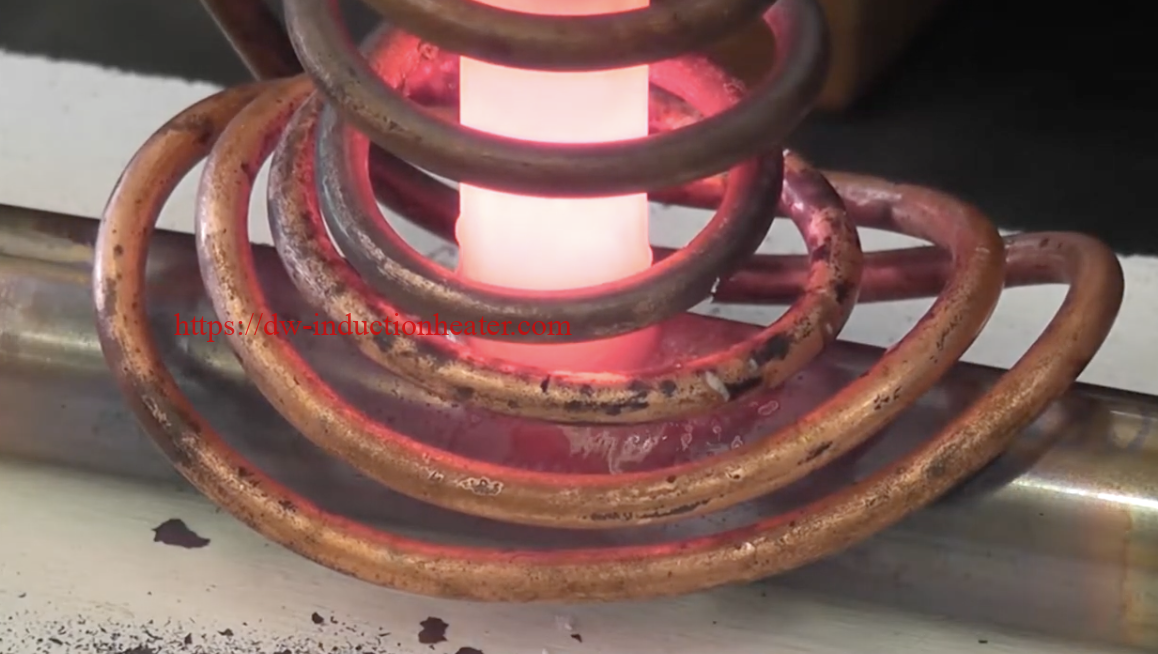
Inizia oggi stesso a brasare in modo più intelligente!
Ormai è chiaro che la brasatura a induzione offre vantaggi senza pari per i tubi a T in rame, dalla precisione alla sicurezza. Che tu stia aggiornando i tuoi utensili, esplorando nuove tecniche o cercando di risolvere le sfide ricorrenti della brasatura, la brasatura a induzione è la soluzione che fa per te.
Siete pronti a fare il grande passo? Investite nei giusti sistemi a induzione e iniziate a brasare in modo più intelligente oggi stesso. Il vostro prossimo giunto perfettamente sigillato è a portata di clic!