
Brasatura a induzione di tubi in acciaio inossidabile su una base
Obiettivo:
Brasatura a induzione è stato utilizzato per unire un tubo in acciaio inossidabile (OD: 45 mm, ID: 42 mm) a una base metallica compatibile. L'obiettivo era di ottenere un legame forte e senza perdite con elevata integrità del giunto adatta a sollecitazioni meccaniche e termiche. Il caso mirava anche a ottimizzare i parametri di brasatura, tra cui potenza, frequenza, progettazione della bobina, selezione del metallo di riempimento e tempo di brasatura, mantenendo al contempo l'efficienza dei costi e riducendo al minimo la distorsione termica.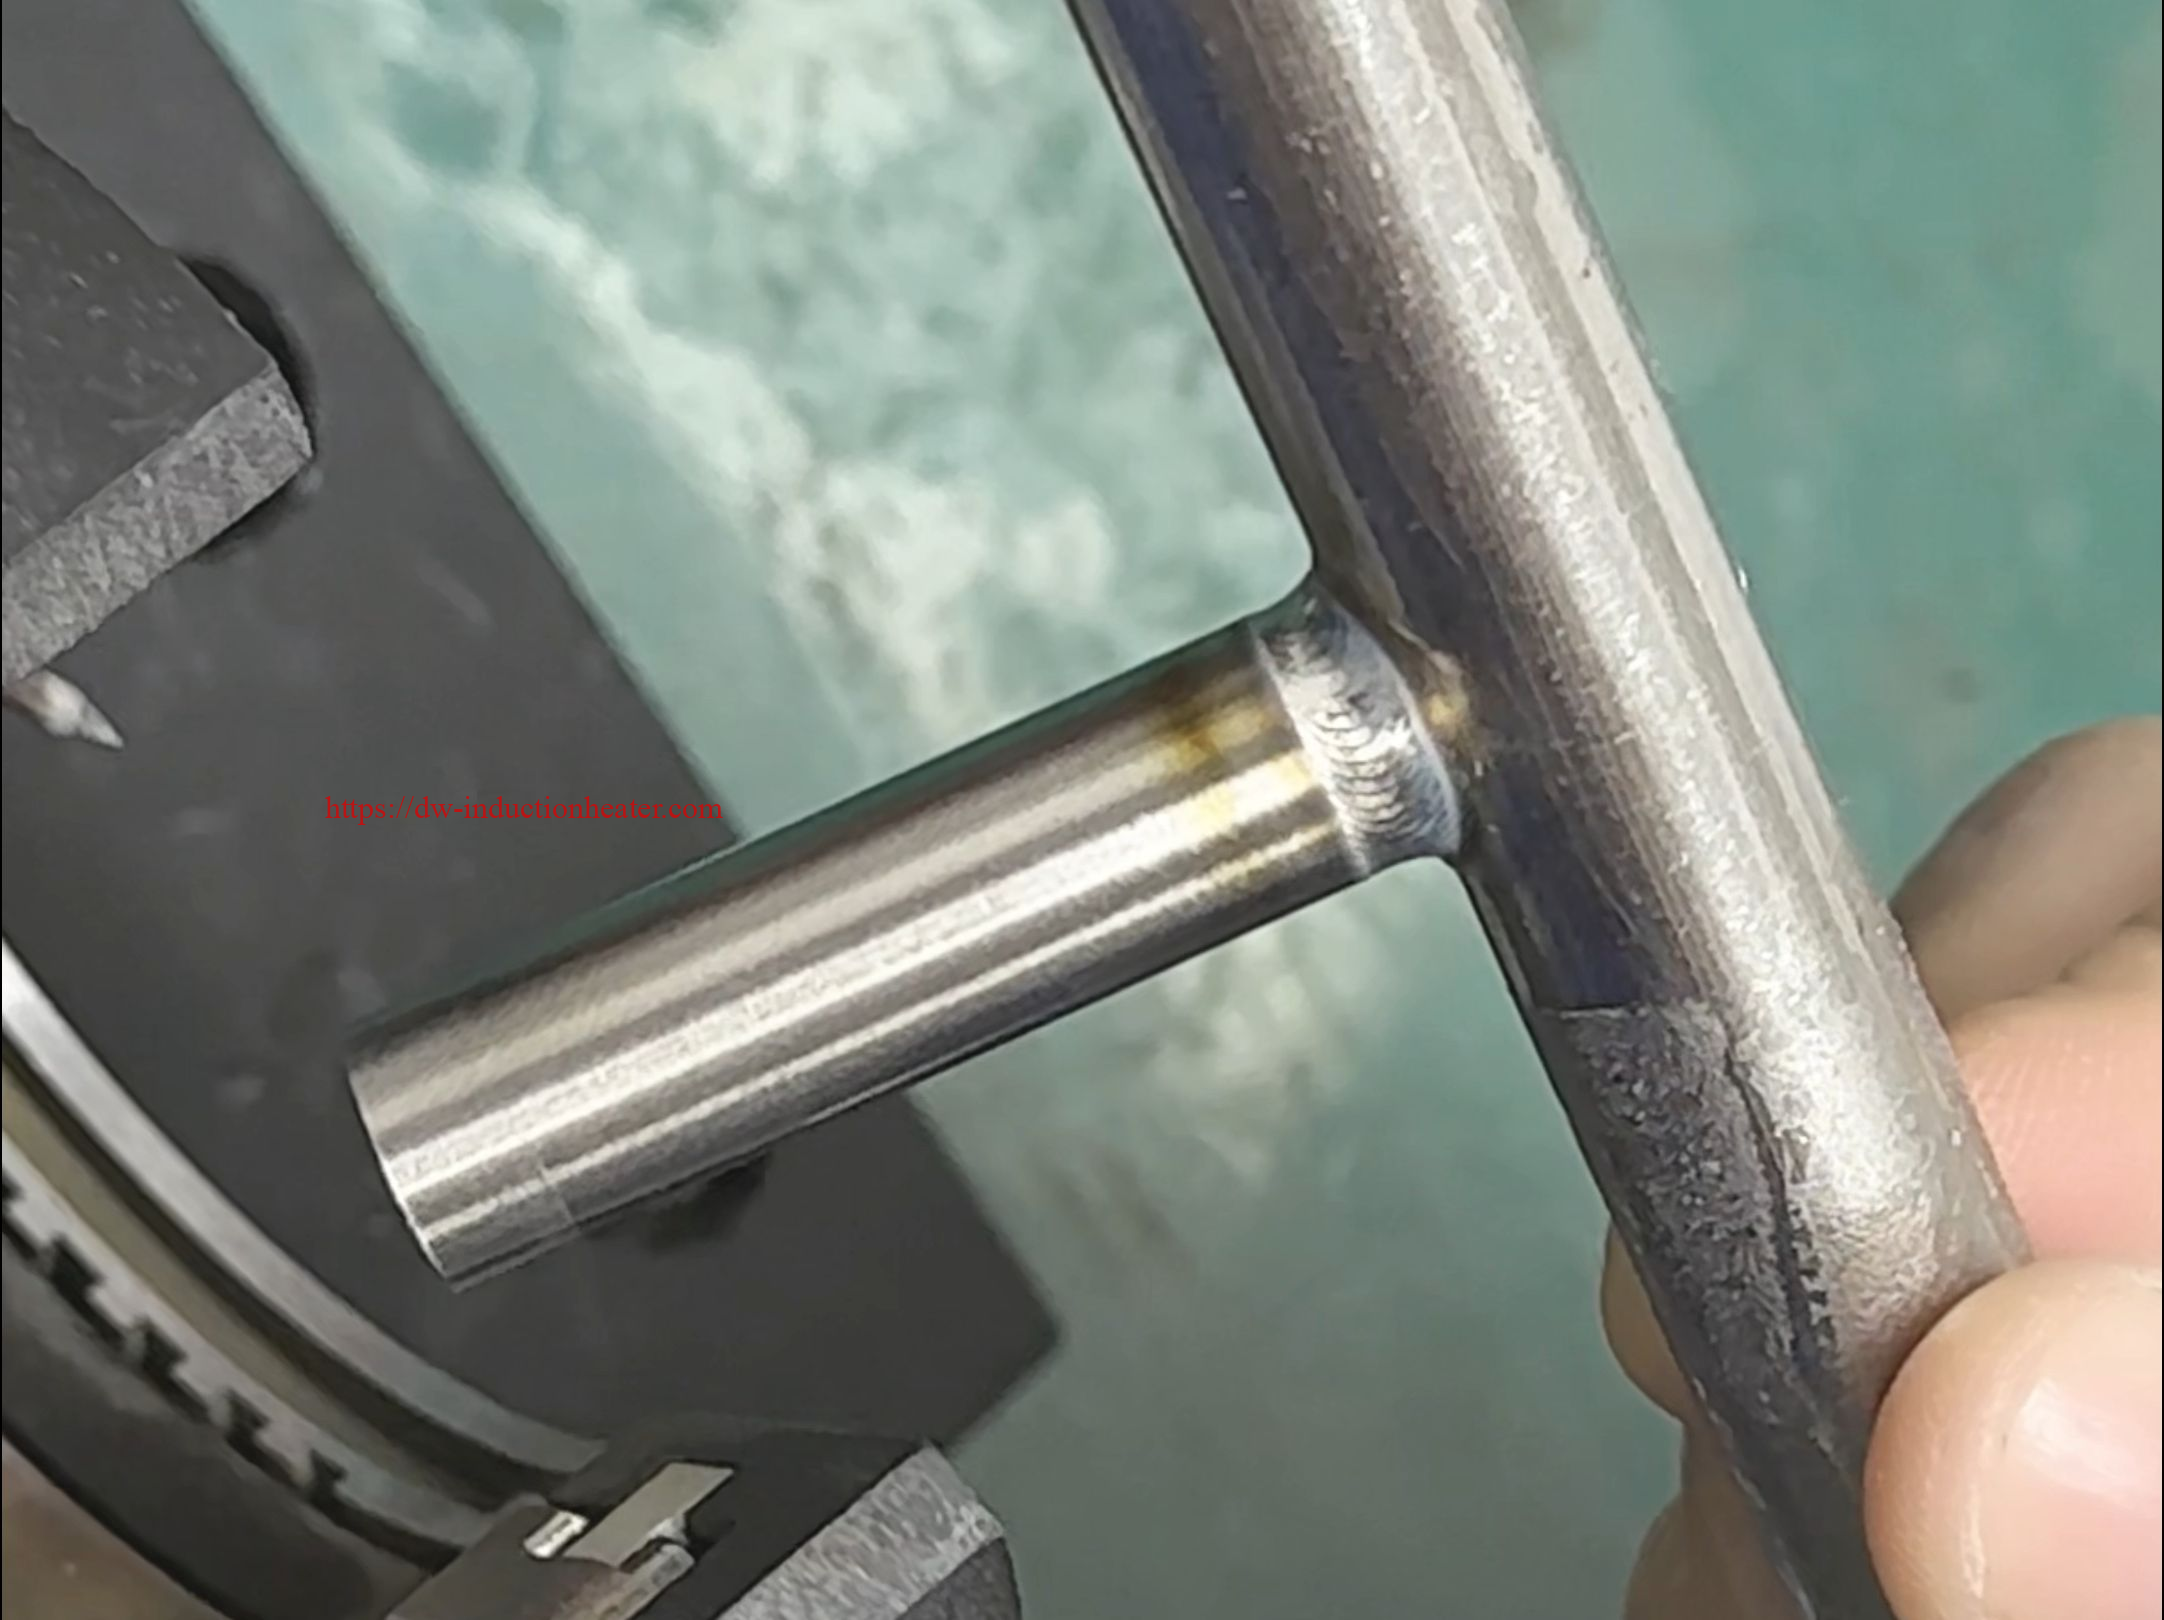
Attrezzatura:
- Macchina per brasatura a induzione
- Modello: Sistema di brasatura a induzione da 10 kW
- Intervallo di frequenze: 300–800 kHz
- Bobina di induzione personalizzata
- Progettato specificamente per soddisfare i requisiti di geometria e riscaldamento del tubo in acciaio inossidabile e della connessione di base.
- Sistema di raffreddamento
- Sistema di raffreddamento ad acqua per prevenire il surriscaldamento dell'apparecchiatura a induzione e stabilizzare la temperatura durante il funzionamento continuo.
- Dispositivi di fissaggio e posizionamento
- Attrezzatura e dispositivi per allineare con precisione il tubo in acciaio inossidabile e la base durante la brasatura.
Materiali:
- Tubo in acciaio inox
- Diametro esterno: 45mm
- Diametro interno: 42mm
- Grado del materiale: AISI 304 (selezionato per la sua resistenza alla corrosione e resistenza meccanica).
- Materiale di base
- Base in acciaio dolce (acciaio al carbonio), utilizzata per la sua economicità e compatibilità con tubi in acciaio inossidabile per la brasatura.
- Metallo di riempimento
- Metallo di riempimento: BAg-7 (lega a base di argento con circa il 56% di contenuto di argento, che offre un eccellente flusso capillare e compatibilità con l'acciaio inossidabile).
- Intervallo di fusione: 630–660°C.
- Flusso
- Tipo: Flusso a base di fluoro; utilizzato per rimuovere gli ossidi e favorire l'adesione del riempitivo alla base e al tubo in acciaio inossidabile.
Prova di brasatura:
- Selezione di potenza e frequenza
- A potenza di uscita di 7kW è stato determinato sperimentalmente come ottimale per riscaldare l'area del giunto senza surriscaldare altre parti dell'assemblaggio.
- Migliori la frequenza operativa è stata impostata a 400 kHz per garantire un riscaldamento efficiente del materiale in acciaio inossidabile con la bobina.
- Progettazione della bobina di induzione
- Per concentrare il calore sulla zona di giunzione è stata utilizzata una bobina elicoidale a doppia spira, garantendo un riscaldamento uniforme e simultaneo sia del tubo in acciaio inossidabile che della base.
- Il diametro della bobina è stato progettato per fornire uno spazio di 3–5 mm su tutti i lati del tubo per un accoppiamento a induzione uniforme.
- Posizionamento del giunto di prova
- Il tubo in acciaio inossidabile (diametro esterno 45 mm) è stato allineato con precisione alla base per garantire uno spazio uniforme di 0.1-0.2 mm per l'azione capillare del materiale di riempimento.
- Controllo della temperatura
- Un pirometro garantiva che la temperatura del giunto raggiungesse e mantenesse circa 650°C.
- Tempo di brasatura
- Le prove hanno identificato un tempo di brasatura ottimale di 10 secondi, consentendo al giunto di raggiungere la soglia di temperatura adeguata per la fusione e l'adesione del metallo d'apporto senza sovraesposizione al calore.
Fasi di brasatura:
- Preparazione
- Pulire attentamente la superficie del tubo e della base in acciaio inossidabile per rimuovere olio, sporcizia e ossidi.
- Applicare uniformemente il flusso a base di fluoro sulle superfici dei giunti.
- Assemblaggio e posizionamento dell'attrezzatura
- Il tubo in acciaio inossidabile è stato posizionato nella base, con un giunto sovrapposto per massimizzare la resistenza. I dispositivi di fissaggio hanno mantenuto stabile l'assemblaggio durante il processo.
- Riscaldamento a induzione
- La macchina a induzione applicava 7 kW di potenza a 400 kHz. Il riscaldamento preciso era focalizzato sul giunto, dove la bobina circondava il tubo e la base.
- Applicazione del materiale di riempimento
- Quando la temperatura si è avvicinata a 650°C, la lega di riempimento è stata applicata al giunto. L'azione capillare ha attirato il riempimento fuso nello spazio del giunto.
- Raffreddamento
- Dopo la brasatura, l'insieme è stato lasciato raffreddare naturalmente per evitare shock termici.
Risultati / benefici:
- Forza congiunta
- Il giunto brasato è stato sottoposto a prove di trazione e ha superato i requisiti di carico meccanico con un margine del 15%, ottenendo una connessione robusta e a tenuta stagna, adatta ad applicazioni pressurizzate.
- Integrità termica
- Il processo ha ridotto al minimo la distorsione termica, preservando la precisione dimensionale del tubo e della base in acciaio inossidabile.
- EFFICIENZA
- Il processo di brasatura è stato completato entro 10 secondi di tempo di riscaldamento, dimostrando un'elevata produttività con un consumo energetico minimo.
- Finitura ordinata
- Il giunto aveva una finitura pulita grazie al riscaldamento appropriato, alla distribuzione del materiale di riempimento e al minimo residuo di flusso. La pulizia post-brasatura è stata minima.
Il riscaldamento a induzione fornisce:
- Riscaldamento preciso e locale:
Il sistema a induzione distribuisce il calore in modo diretto e uniforme nell'area di giunzione senza influire sulle sezioni adiacenti, riducendo lo stress termico e preservando le proprietà del materiale. - Controllo del Processo:
Il controllo preciso di temperatura, potenza e frequenza ha garantito una qualità costante dei giunti e ha consentito l'ottimizzazione per diversi scenari di produzione. - Ripetibilità:
Il processo di induzione ha garantito risultati costanti con variazioni minime tra i giunti, rendendolo altamente affidabile per l'uso industriale su larga scala. - Energy Efficiency:
Il sistema a induzione da 10 kW ha raggiunto un'elevata efficienza di riscaldamento, riducendo significativamente il consumo di energia rispetto ai metodi di brasatura alternativi, come la brasatura in forno. - Sicurezza e pulizia:
Il riscaldamento a induzione ha eliminato le fiamme libere, riducendo i rischi sul posto di lavoro e garantendo un ambiente di processo più pulito.
Analisi dei dati e statistiche:
| Parametro | Valore | Note |
|---|---|---|
| Potenza | 7 kW | Ottimizzato per bilanciare la distribuzione del calore. |
| Frequenza | 400kHz | Ideale per acciaio inossidabile e materiale di riempimento. |
| Disegno della bobina | Bobina elicoidale a doppio giro | Garantisce un riscaldamento uniforme attorno al giunto. |
| Tempo di brasatura | 10 secondi | Sufficiente per sciogliere e riempire. |
| Materiale di riempimento | Lega d'argento BAg-7 | Elevata resistenza ed eccellente flusso capillare. |
| Temperatura raggiunta | 650 ° C | Ideale per fondere materiale di riempimento. |
Questo caso di brasatura a induzione ha dimostrato l'efficacia e la precisione del metodo nella creazione di giunzioni di alta qualità in applicazioni complesse su acciaio inossidabile. L'analisi dettagliata e l'ottimizzazione di tutti i parametri di processo hanno garantito il successo dell'operazione di brasatura, massimizzando al contempo efficienza e produttività.